
OEM、エンジニア、購買チームの調達のため カスタム配線ハーネス、ワイヤーワイヤーハーネスの製造業者を評価する場合の圧着の質を理解することは必要です。
このガイドでは、最もよくあるクリンピングの課題、原因、品質管理方法、テスト要件、そして信頼できる選択時に考慮すべきことについて説明します。 カスタムワイヤハーネスメーカー.
ワイヤーハーネス製造の圧着とは?
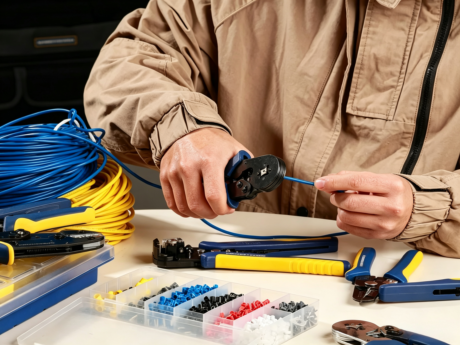
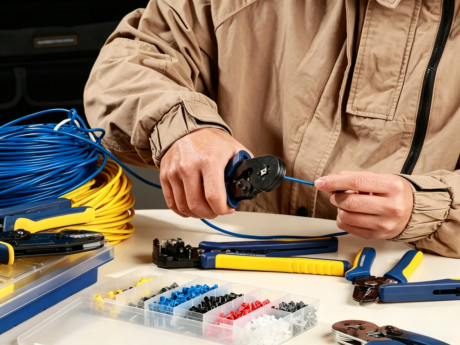
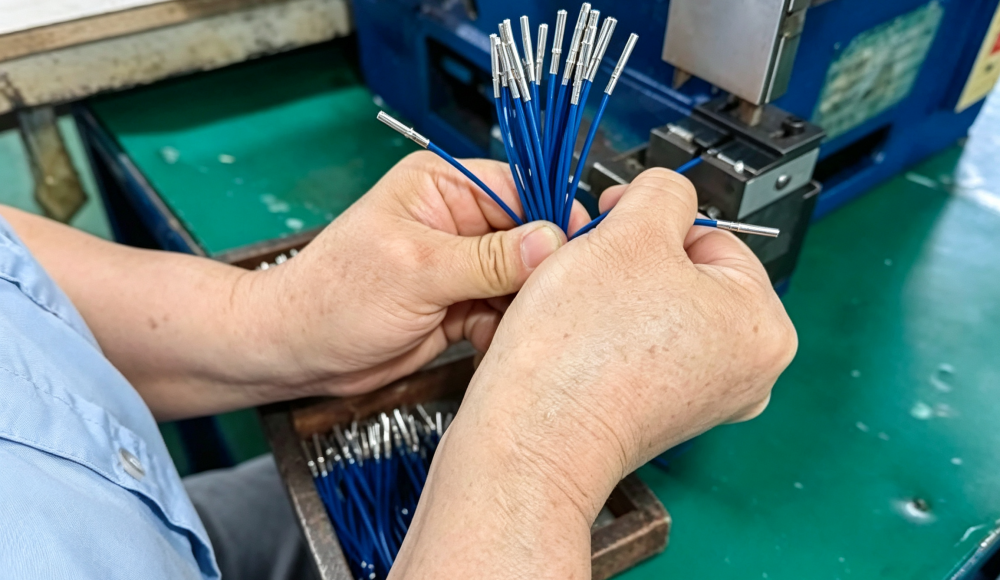
圧着が付くことは機械的にターミナルの制御された変形によってターミナルか接触にワイヤー コンダクターに結合するプロセスです。
はんだ付けとは異なり、クリンピングは、ターミナルと導体間の制御圧縮による電気および機械的接続を作成します。
信頼できる圧着は提供しなければなりません:
- 安定した電気伝導性
- 機械的保持を装備
- 一貫性のある接触抵抗
- 導体損傷に対する保護
- 生産の間の繰り返す性能
あらゆるクリンプが電気道の一部になるので、クリンプの質は完了の信頼性に直接影響を及ぼします ワイヤーワイヤーハーネスアセンブリ.
なぜワイヤーハーネス信頼性に重要な批判を圧迫するのですか?
ワイヤーハーネスは、ダース、数百、または数千の個々の端末処理ポイントを含むことができます。 したがって、単一の欠陥のあるクリンプは、電気システム全体の性能に影響を及ぼす可能性があります。
電気信頼性
不適切なクリンプは、過度の接触抵抗を作成できます。 抵抗が増加するにつれて、接続時に熱が生成されることがあります。
- 電圧低下
- 断続的な電気信号
- 回路障害
- 過熱すること
- 早期接続劣化
機械信頼性
ターミナルはコンダクターを安全に握らなければなりません。
弱い圧着はワイヤーがの間にターミナルから引き出すことを可能にします:
- 導入事例
- 振動振動
- 繰り返された動き
- 機械ローディング
- 装置操作
圧着の失敗がいつ起こるか?
典型的な故障チェーンは以下のように要約できます。
誤った圧着が付く気孔の電気か機械関係 断続的な欠陥か開いた回路 システム失敗 →→→
このため、圧着は制御された製造プロセスとして扱われるべきです — 単なる組み立て作業ではありません。
ワイヤーハーネスの圧着が付くChallengingを作ることは何ですか。
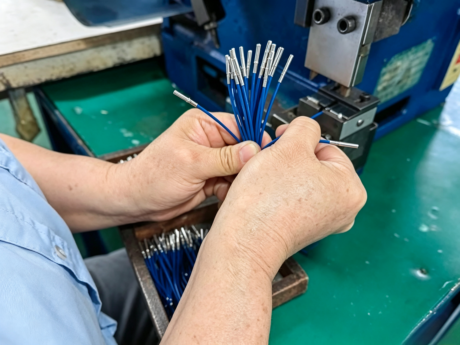
信頼できる圧着は、複数の変数が一緒に動作するに依存します。 それらのいずれかの問題は、完了した接続に影響を与えることができます。
ワイヤー選択
ワイヤーは選択されたターミナルおよび適用と互換性があるでなければなりません。
重要な要因は次のとおりです。
- 電線サイズ
- 導体構造
- ストランドの数とサイズ
- 絶縁材のタイプ
- 電気条件
ターミナル選定
ターミナルはワイヤーおよび適用のために適切でなければなりません。
誤ったワイヤー対ターミナルの一致は不良な機械保持か信頼できる電気性能をもたらすことができます。
圧着工具細工
圧着ツールとアプリケーターは、端末メーカーの要件に一致しなければなりません。
ツーリングジオメトリは、端末が導体の周りに圧縮される方法に直接影響します。
圧着変数
重要なパラメーターには、以下が含まれます。
- 圧着の高さ
- 圧着の幅
- ターミナル位置
- 導体インサート
- 絶縁サポート
これらのパラメータは、生産中に一貫して制御する必要があります。
ワイヤー準備
ワイヤー切断および除去はまた圧着の質に影響を与えます。
誤ったストリップの長さ、破損した導体、または不適切なワイヤインサートは、圧迫工具自体が正しく機能している場合でも、最終的な接続を妥協することができます。
プロセス制御
一貫性のあるクリンピングには、次のものが必要です。
- 正しい装置
- 適切なセットアップ
- パンフレット
- オペレータの訓練
- 検査手順の定義
- 生産のトレーサビリティ
ここが経験する理由 ワイヤーハーネスメーカー 測定可能な質の条件の制御されたプロセスとして圧着を扱います。
最も一般的なワイヤーハーネスの圧迫の問題は何ですか?
1. アンダークリムピング
ターミナルがコンダクターのまわりで十分に圧縮されていないとき、不足分圧は起こります。
潜在的な結果には、次のようなものがあります。
- 貧しい電気接触
- 高い抵抗
- 十分な機械的保持
- ターミナルプルアウト
- 断続的な電気欠陥
ソリューションは、指定されたクリンプ寸法のツーリング設定と検証を制御されます。
2. オーバークリミング
過剰な力がターミナルを圧縮するときに過剰な圧迫が起こります。
潜在的な結果には、次のようなものがあります。
- 損傷したコンダクターのストランド
- 末端の変形
- 導体断面の低減
- メカニカル強度の低減
- 不安定な電気性能
圧迫は、導体を傷つけることなく十分な圧縮を発揮しなければなりません。
3. 末端の一致にワイヤーに誤ったこと
すべてのターミナルがすべてのワイヤーのために適していますではないです。
ワイヤー ゲージ、コンダクターの構造、末端の指定および圧着工具細工は互換性がありなければなりません。
誤った組み合わせを使用することで、次のようになります。
- Poorのコンダクターの圧縮
- 不十分な保持
- 過剰な変形
- 電気性能の問題
カスタム配線ハーネスの場合、正しいコンポーネント選択は製造前に確立されるべきです。
4. 間違ったワイヤー ストリップの長さ
ストリップの長さは別の重要な変数です。
あまりにも多くの断熱が除去されると、過度な導体が露出されることがあります。
余りに少しの絶縁材が取除かれれば、コンダクターはターミナル バレルの中の正しく置かれないかもしれません。
制御された除去プロセスは一貫したコンダクターおよび絶縁材の位置を保障します。
5. 損傷したワイヤー ストランド
ワイヤーストランドは切断、除去、インサート、またはクリンピング中に破損することができます。
損傷または欠落したストランドは、効果的な導体断面を減らし、接続の機械的および電気的性能を損なうことができます。
注意深いワイヤー処理および適切な工具細工は従って必要です。
6. 間違ったターミナル位置
導体は、クリンピングの前にターミナル内で正しく配置されなければなりません。
間違った位置は影響できます:
- 導体圧着位置
- 絶縁サポート
- 機械的保持
- 電気接点
標準化された作業指示と適切な備品は、位置決めエラーを減らすことができます。
7. 身に着けられたか、不適切に刻まれた圧着が付く用具
圧着が付く用具は繰り返された生産の間に身に着けています。
ツールの摩耗や誤ったセットアップは、プロセスの変動と矛盾したクリンプの寸法を引き起こす可能性があります。
専門の製造業者は適切な確立しますべきです:
- 工具検査
- メンテナンス
- パンフレット
- セットアップ検証
手順。
8. 有能なオペレータ技術
マニュアルクリンピングは、オペレータが異なるレベルのトレーニングを持っているか、矛盾する手順に従うときにバリエーションを導入することができます。
明確な作業指示、オペレータの訓練、標準化されたプロセスおよび定義された点検条件は変化を最小に助けます。
感染の欠陥を引き起こす原因は何ですか?
圧着が付く欠陥は、通常、根本原因のいくつかのカテゴリから生じる。
| 根本原因 | 典型的な例 |
| デザイン・デザイン | 間違ったターミナルかワイヤー指定 |
| 素材: | 間違ったワイヤーかターミナル |
| 設備・設備 | 不適切な圧着機 |
| ツーリング | 適切か、または摩耗したアプリケーター |
| プロセス | 誤ったクリンプパラメータ |
| 運営会社 | 間違ったワイヤー インサート |
| 検査検査 | 不十分な圧迫検証 |
| メンテナンス | ツールの摩耗や校正の問題 |
欠陥のあるクリンプを修正する理由は、単に端末を交換するよりも多く必要です。 専門の製造業者は識別するべきです 根本原因 根本的なプロセスを修正します。
プロのメーカーが品質を圧迫する方法は?
信頼できる圧着は最終的な点検によって工学からの品質管理を要求します。
1. エンジニアリングレビュー
生産の前に、製造業者は見直しるべきです:
- ワイヤー仕様
- ターミナル仕様
- コネクターの条件
- 圧着の条件
- ドローイング
- BOM
- 顧客仕様
これにより、生産が開始される前に、潜在的な互換性や製造上の問題を特定できます。
2. 正しい工具細工の選択
圧着装置および工具細工はターミナルおよびワイヤー組合せのために適切でなければなりません。
誤ったツーリングは、オペレータが正しい手順に従う場合でも、矛盾または容認不能なクリンプを生成できます。
3. 第一線の点検
最初の完成したクリンプは、生産を継続する前に検証する必要があります。
これは、大量処理された後ではなく、生産の実行の開始時にセットアップの問題を特定するのに役立ちます。
4. 圧着の高さの測定
圧着の高さは重要なプロセス制御変数です。
規則的な測定はターミナルが適当な指定に従って一貫して圧縮されることを確かめるのを助けます。
5. プルフォース試験
プルフォース試験では、ワイヤ対ターミナル接続の機械的強度を評価します。
以下のような問題を識別するのに役立ちます。
- 不十分な圧着
- ワイヤーターミナルの不適切な組み合わせ
- ポア導体インサート
- プロセスのバリエーション
6. 断面解析
クロスセクションまたはマイクロセクションの検査により、メーカーは内部クリンプジオメトリを調べることができます。
導体圧縮、ストランド位置決め、ターミナル変形など、外部の検査では見えない条件を明らかにできます。
7. 用具の口径測定および維持
圧着装置は適当な装置、工具細工およびプロセス条件に従って維持され、校正されるべきです。
通常の制御は装置摩耗によって引き起こされる変化を減らすのを助けます。
8. オペレータの訓練
オペレータは理解する必要があります:
- 正しいワイヤー準備
- ターミナル位置決め
- ツール操作
- 欠陥の識別
- 検査手順
重要な生産環境のために、標準化された訓練および資格は一貫性を維持するのに役立ちます。
9. プロセス監視およびトレーサビリティ
品質レコードはメーカーの識別を助けることができます:
- 生産ロット
- 検査結果
- 試験結果
- 設備情報
- オペレータ情報
- 校正状況
質の高い問題を調査したり、顧客の監査をサポートしたりする際に、トレーサビリティは特に価値があります。
ワイヤーワイヤーハーネスの圧着の質がテストする方法か。
専門分野 ワイヤー ハーネス アセンブリ 製品や顧客の要件に応じて、複数の検査方法や試験方法を使用する場合があります。
| 試験方法 | 確認する |
| 外観検査 | 外的な製造の質および明らかな欠陥 |
| 圧着の高さの測定 | 圧着プロセスの一貫性 |
| 引張試験 | 機械的保持 |
| 断面解析 | 内部圧着ジオメトリ |
| 導通試験 | 正しい電気関係 |
| 絶縁材のテスト | 該当する電気絶縁 |
| ハイポットテスト | 適当な誘電体抵抗 |
万一の検査方法が、あらゆる欠陥を識別できません。
そのため、効果的な品質システムが組み合わされる プロセス制御、機械点検および電気テスト.
ワイヤーワイヤーハーネスの圧着が付く標準および質の条件
適当な標準は企業、プロダクトおよび顧客の要求によって決まります。
ケーブルおよびワイヤーワイヤーハーネスアセンブリのための主要な製造業の質の標準の1つはあります IPC/WHMA-A-620ハーネスアセンブリ製造の品質の要件と受諾基準を提供する、。
用途に応じて、メーカーは検討する必要があります。
- 自動車品質要件
- 航空宇宙の品質要件
- ULの条件
- SAE の条件
- IECの条件
- 顧客固有のエンジニアリング仕様
このため、ワイヤハーネスメーカーは、製造前に顧客の図面、仕様、および適用基準を見直しるべきです。
目的は、単に正しいように見えるハーネスを製造するものではありません。 ハーネスが満たさなければならない 目的の適用の電気的、機械的、環境および質の条件.
手動対. 半自動対. 自動圧着
適切な圧着方法は、ワイヤサイズ、端子タイプ、生産量、製品複雑性、および必要な一貫性に依存します。
| 圧着が付く方法 | 典型的な適用 | 主な利点 | 主な検討 |
| マニュアル | 試作・少量生産 | フレキシブル | オペレータ依存性が向上 |
| 半自動式 | 中型生産 | 一貫性と効率の向上 | 適切なツーリングが必要 |
| オートマチック | 大量生産 | 高い反復性およびスループット | 高いセットアップおよび工具細工の条件 |
対応可能 カスタムワイヤハーネスメーカー 実際のプロジェクト要件に基づいて、すべての製品に1つのプロセスを使用するのではなく、適切な生産方法を選択する必要があります。
ワイヤーハーネスメーカーをお探しですか?
カスタム配線ハーネスの生産をアウトソーシングする場合、圧着機能は、サプライヤーの主要技術評価基準の1つである必要があります。
製造者に尋ねることを考慮して下さい:
ワイヤーおよびターミナルの指定を点検できますか。
可能なサプライヤーは、生産前に潜在的な互換性や製造の問題を特定できる必要があります。
圧迫品質を制御する方法は?
圧迫高さ、ツーリング制御、プルフォース試験、断面解析、生産検査などについてお尋ねください。
圧着工具の管理方法は?
工具選択、維持、組み立ておよび口径測定は製造業プロセス制御の重要な表示器です。
電気試験はできますか?
完成したハーネスが、該当する場合の継続、断熱、誘電試験などの要件に応じてテストできるかどうかを尋ねます。
質の高い文書を提供できますか?
用途に応じて、検査記録、試験結果、証明書、または生産のトレーサビリティを必要とする場合があります。
試作品や制作をサポートできますか?
新製品では、試作から量産まで対応できるサプライヤーと連携することが有益です。
XSDハーネスがカスタムワイヤーハーネス製造にどのようにアプローチするか
カスタム配線用ハーネスは、信頼性の高い圧着は、製造プロセスの1つの部分のみです。
完全なハーネスは、調整された制御が必要です。
工学物質的な選択ワイヤー処理の圧着が付くコネクター アセンブリワイヤーハーネスのルーティングの電気テスト最終的な点検 →→→→→→→
XSDハーネスでは、以下のような技術情報を提供できます。
- ワイヤーワイヤーハーネスの図面
- 配線図
- 部品表
- コネクターの指定
- ターミナル仕様
- サンプル
- プロダクト条件
製造要件は、生産前に確認することができます。
質が重要であるプロジェクトのために、顧客はできるだけ早く適用されたワイヤー、ターミナル、テスト、点検および質の条件を連絡するべきです。
これは、製造プロセスが製品の実際の要件と最初から整列されていることを確実にするのに役立ちます。
ワイヤーハーネス圧着に関するFAQ
ワイヤーハーネスの圧着は何ですか?
圧着はワイヤー コンダクターのまわりのターミナルの制御された機械変形電気および機械関係を作成することです。 それは注文のワイヤーワイヤーハーネスの製造業の最も重要なプロセスの1つです。
悪いワイヤクリンプの原因は何ですか?
共通の原因は不適切なワイヤーに末端の一致、不適切なストリップの長さ、不適切な圧着が付く変数、不適切な工具細工、用具の摩耗、悪いワイヤー位置決めおよび矛盾するオペレータ技術を含んでいます。
ワイヤークリンプが良いかどうかはどのように知っていますか?
Crimpの質は適用および適用指定によって視覚点検、圧着の高さの測定、プル フォースのテスト、横断面の分析および電気テストのような適切な方法を使用して、評価することができます。
圧着高さとは?
圧着の高さはコンダクターのまわりのターミナルの圧縮を制御するのを助けるのに使用される寸法測定です。 一貫したクリンプ品質を維持するための重要なパラメータです。
ワイヤーハーネスのクリンプ品質をテストするにはどうすればよいですか?
一般的な方法は、視覚検査、クリンプ高さ測定、プルフォース試験、断面分析、連続試験、およびアプリケーションに必要なその他の電気テストが含まれます。
なぜ適切なワイヤーは圧着のために重要な除去ですか?
誤ったストリップの長さは、不適切な導体位置決め、過度の露出した導体、または不十分な導体インサートを引き起こす可能性があります。 従って一貫した除去は反復可能な圧着の質のために必要です。
ワイヤーハーネスの圧着にはどのような基準がありますか?
IPC/WHMA-A-620はケーブルおよびワイヤーワイヤーハーネスのアセンブリのための主要な製造業の質の標準です。 追加の自動車、航空宇宙、UL、SAE、IEC、および顧客固有の要件は、製品に応じて適用される場合があります。
カスタムワイヤハーネスメーカーは、ターミナルクリンピングを処理しますか?
はい。 専門のワイヤーワイヤーハーネスの製造業者は一般に顧客の指定に従ってワイヤー切断、除去、末端の圧着が付くこと、コネクター アセンブリ、ワイヤーハーネスアセンブリ、電気テストおよび関連サービスを提供します。
ワイヤーワイヤーハーネスの価格の引用語句を要求するとき私に提供すれば何か。
有用な情報は図面、配線図、BOM、ワイヤー指定、ターミナルおよびコネクターの部品番号、量、年次要求、テスト条件、包装の条件および適当な品質規格を含んでいます。
信頼できるカスタムワイヤーハーネスメーカーが必要ですか?
圧着は、ワイヤハーネスアセンブリプロセスの全体で小さな操作ですが、電気的および機械的信頼性への影響は重要である可能性があります。
信頼できるカスタム配線ハーネスは、正しいコンポーネントよりも多く必要です。 それは要求します 正しいワイヤーおよびターミナル選択、制御された工具細工、一貫した圧着が付く変数、修飾されたオペレータ、適切な点検および電気確認.
あなたが新製品を開発しているか、既存のワイヤーハーネスのサプライヤーを探しているなら、XSDハーネスはあなたのレビューをすることができます 図面、BOMsの配線図、末端の指定、またはサンプル あなたの製造要件を理解するため。
ワイヤハーネスの図面や仕様をXSDハーネスにプロジェクトレビューと価格見積りを送信します。

