
بالنسبة لنظم إدارة العمليات، والمهندسين، وأفرقة الشراء استخدام الأسلاك العاديةفهم نوعية المكبل ضروري عند تقييم مصنّع سلك.
ويشرح هذا الدليل أكثر التحديات شيوعاً، وأسبابها، وأساليب مراقبة الجودة، ومتطلبات الاختبار، وما ينبغي النظر فيه عند اختيار تحديات موثوقة مصنّع سلك تقليدي.
ما الذي يفعله (كرمبينغ) في (واير هارنيس) ؟
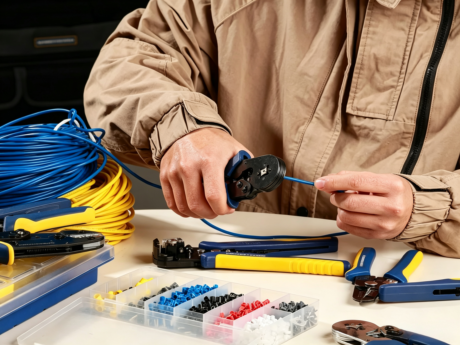
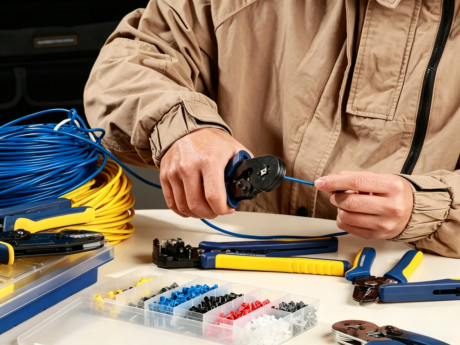
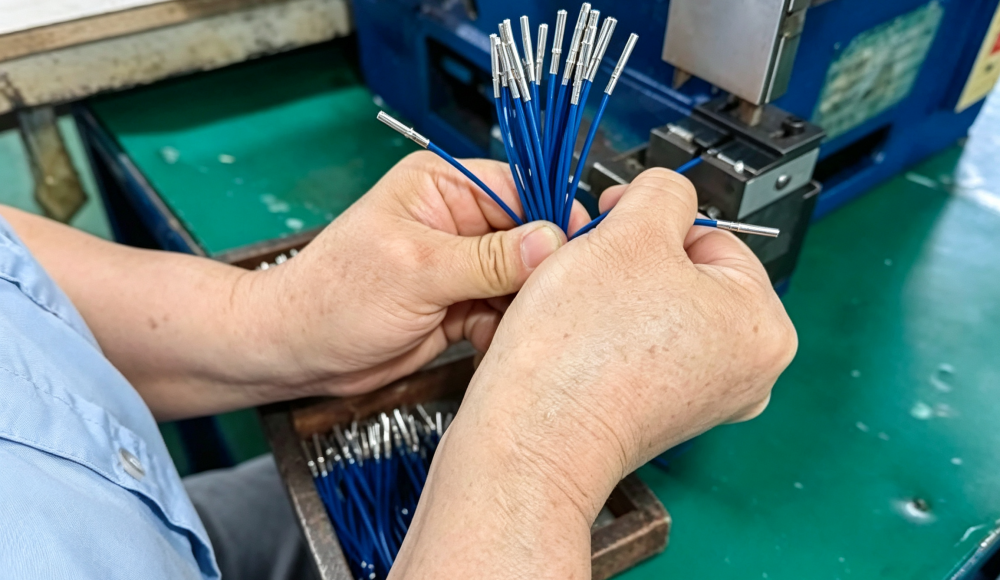
والتبسيط هو عملية الانضمام آلياً إلى موصل سلكي إلى محطة طرفية أو اتصال بواسطة التشوهات الخاضعة للرقابة في المحطة.
وخلافاً للبيع، يخلق التشكيك وصلة كهربائية وميكانيكية من خلال الضغط المراقب بين المحطة والموصل.
ويجب أن ينص أي معوق موثوق به على ما يلي:
- موصلية كهربائية مستقرة
- استبقاء ميكانيكي كاف
- مقاومة الاتصال المستمر
- الحماية من الضرر الذي يلحق بالسلوك
- الأداء القابل للتكرار أثناء الإنتاج
لأن كل كرامب يصبح جزءاً من المسار الكهربائي، الجودة المكتومة تؤثر بشكل مباشر على موثوقية المنجزة تجميع أجهزة الاتصال اللاسلكية.
لمَ (كريغ) حرج لثقة (ويير هارنس)؟
ويمكن أن تحتوي أداة لاسلكية على عشرات أو مئات أو حتى الآلاف من نقاط الإنهاء الفردية. ومن ثم، يمكن أن يؤثر العيوب الوحيد على أداء نظام كهربائي كامل.
الموثوقية الكهربائية
العائق الغير لائق يمكن أن يخلق مقاومة اتصال مفرطة. ومع تزايد المقاومة، يمكن توليد الحرارة في هذا الصدد، مما قد يؤدي إلى ما يلي:
- انخفاض الفولط
- الإشارات الكهربائية المتقطعة
- فشل الدائرة
- التسخين المفرط
- تردي العلاقات قبلية
الموثوقية الميكانيكية
كما يجب على المحطة أن تحتجز الموصل بأمان.
يمكن لضعف العضلة أن يسمح للسلك بسحبه من المحطة خلال:
- التركيب
- الإهتزاز
- حركة مكررة
- التحميل الميكانيكي
- تشغيل المعدات
ماذا يحدث عندما يفشل الكرمب؟
ويمكن تلخيص سلسلة الفشل النموذجية على النحو التالي:
عطل غير صحيح للربط الكهربائي أو الميكانيكي أو الفشل في نظام الدوائر المفتوحة →→→
ولهذا السبب، ينبغي أن يُعامل التشكيك على أنه عملية تصنيع خاضعة للمراقبة — ليس مجرد عملية تجميع روتينية.
ما الذي يجعل (ويير هارنس) يتحدّى؟
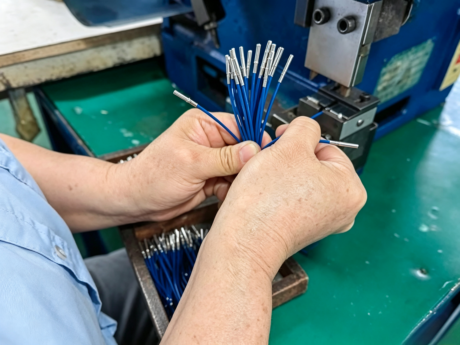
ويتوقف التشكيك الموثوق به على عدة متغيرات تعمل معا. أي مشكلة مع أي واحد منهم يمكن أن تؤثر على الصلة المكتملة.
تحديد الأسلاك
ويجب أن يكون السلك متوافقا مع الطرف المختار والتطبيق.
وتشمل العوامل الهامة ما يلي:
- مقطع السلك
- التشييد
- عدد وحجم السلالات
- نوع العزل
- الاحتياجات الكهربائية
الاختيار النهائي
ويجب أن تكون المحطة مناسبة للسلك والتطبيق.
ويمكن أن يؤدي التطابق غير الصحيح بين الاتصالات السلكية والأجلية إلى سوء الاحتفاظ بالميكانيكي أو الأداء الكهربائي غير الموثوق به.
ضغط الملامسات الكهربائية
ويجب أن تتطابق أداة التشكيك والمتطوّع مع احتياجات المصنع النهائي.
ويؤثر قياس التربة تأثيرا مباشرا على كيفية الضغط على المحطة الطرفية حول الموصل.
ضغط الملامسات الكهربائية
ويمكن أن تشمل البارامترات الهامة ما يلي:
- طول الجمبري
- ضغط عرض الملامسات الكهربائية
- المنصب النهائي
- يدرج السلوك
- الدعم في مجال العزل
ويجب التحكم في هذه البارامترات بصورة متسقة أثناء الإنتاج.
إعداد النظام
كما أن تقطع الزوجات وتجردهن يؤثران على نوعية المتشردين.
إن طول الشريط غير الصحيح، أو الموصلات المتضررة، أو الإدخال السلكي غير السليم يمكن أن يضر بالصلة النهائية حتى عندما تعمل أداة التشكيك نفسها بشكل صحيح.
مراقبة العمليات
ويتطلب التكسير المستمر ما يلي:
- المعدات الصحيحة
- الإنشاء السليم
- معايرة
- تدريب العاملين
- إجراءات التفتيش المحددة
- القدرة على تعقب الإنتاج
هذا هو السبب في الخبرة مصنّعات التعبئة اللاسلكية (ب) معاملة عملية الاختناق على أنها عملية خاضعة للرقابة مع متطلبات نوعية قابلة للقياس.
ما هي أكثر مشاكل "هارنيس" العريفة؟
1 - التبسيط
ويحدث الحد الأدنى عندما لا تكون المحطة الطرفية مضغطة بما فيه الكفاية حول الموصل.
وتشمل النتائج المحتملة ما يلي:
- سوء الاتصالات الكهربائية
- المقاومة العالية
- عدم كفاية الاحتفاظ بالميكانيكي
- السحب النهائي
- أخطاء كهربائية متقطعة
والحل هو وضع الأدوات الخاضعة للمراقبة والتحقق من الأبعاد المعلّقة المحددة.
2 - التبسيط المفرط
ويحدث تجاوز في التبسيط عندما تضغط القوة المفرطة على المحطة.
وتشمل النتائج المحتملة ما يلي:
- الخناق المسدود
- التشويه النهائي
- تقاطع موصل مخفض
- انخفاض القوام الميكانيكي
- الأداء الكهربائي غير المستقر
ويجب أن يوفر العسر ضغطاً كافياً دون الإضرار بالموصل.
3 - تطابق غير صحيح بين الوصلات بين الوصلات والهاتفية
ليس كل محطة طرفية مناسبة لكل سلك
ويجب أن يكون مقياس الأسلاك، وتشييد الموصلات، وتحديد المواصفات النهائية، واستخدام أدوات التشكيك متوافقاً.
ويمكن أن يؤدي استخدام مزيج غير صحيح إلى ما يلي:
- الضغط على المرشدين الفقراء
- عدم كفاية الاستبقاء
- التشويه المفرط
- مشاكل الأداء الكهربائي
ومن ثم، ينبغي، بالنسبة لضفائر الأسلاك العرفية، تحديد اختيار العناصر الصحيحة قبل الإنتاج.
4 - القطاع غير الصحيح لينغث
وطول القطاع هو متغير هام آخر.
وإذا أُزيلت كمية كبيرة من العزلة، قد يتعرض الموصل المفرط للإصابة.
وإذا أُزيل القليل جداً من العزل، قد لا يكون الموصل في موقع سليم داخل برميل المحطة.
وتساعد عملية التجريد المراقَب على ضمان وجود موصل وموقع ثابتين.
5 - سترات سلكية متضررة
ويمكن أن تتضرر السلالات أثناء القطع أو التعري أو الإدخال أو التشكيك.
وتقلل الخيوط التي تضررت أو فقدت من التقاطع الفعّال للموصل، ويمكن أن تضر بالأداء الميكانيكي والكهربائي للوصل.
ومن ثم، فإن المعالجة الدقيقة للأسلاك والأدوات المناسبة أمران أساسيان.
٦ - تحديد المواقع غير الصحيحة
يجب أن يكون الموصل في موقعه الصحيح داخل المحطة قبل أن يبكي
ويمكن أن تؤثر المواقف غير الصحيحة على:
- موقع كرامب السلوك
- الدعم في مجال العزل
- الاحتفاظ بالميكانيكيات
- الاتصال بالكهرباء
ويمكن لتعليمات العمل الموحدة والتجهيزات المناسبة أن تقلل من الأخطاء في تحديد المواقع.
7 - الأدوات المرهقة ذات الصبغة المرهقة أو المعايرة بشكل غير لائق
وتخضع أدوات التبسيط للارتداء أثناء الإنتاج المتكرر.
يمكن أن يسبب ارتداء أو تركيب غير صحيح تغيراً في العمليات وأبعاداً غير متجانسة.
ينبغي للمصنعين المهنيين أن يحددوا ما يلي:
- التفتيش على المدفع
- الصيانة
- معايرة
- التحقق من الوضع
الإجراءات.
8 - تقنيات التشغيل غير المتجانسة
ويمكن أن يُحدث التشكيك اليدوي تغييراً عندما يكون لدى المشغلين مستويات مختلفة من التدريب أو يتبعون إجراءات غير متسقة.
وتساعد تعليمات العمل الواضحة، وتدريب المشغلين، والعمليات الموحدة، ومتطلبات التفتيش المحددة على التقليل إلى أدنى حد من التباين.
ما سبب تأثيرات الترهيب؟
وتنجم العيوب المعيبة عادة عن عدة فئات من الأسباب الجذرية.
| سبب الروت | مثال نموذجي |
| التصميم | المواصفات غير الصحيحة للمحطات الطرفية أو اللاسلكية |
| المواد | السلك غير الصحيح أو المحطة الطرفية |
| المعدات | آلة حرق غير مناسبة |
| الأدوات | مستعمل غير صحيح أو ملبس |
| العملية | البارامترات الخبيثة غير الصحيحة |
| عامل | إدراج أسلاك غير صحيحة |
| التفتيش | عدم كفاية عمليات التحقق من المعاقين |
| الصيانة | مسائل ارتداء أو معايرة |
وهذا هو السبب في أن تصحيح العيوب يتطلب أكثر من مجرد استبدال المحطة. يجب على الصانع المحترف أن يحدد الأسباب الجذرية وتصحيح العملية الأساسية.
كيف يتحكم الصانعون المحترفون بجودة الكرمب؟
ويتطلب التكييف الموثوق به مراقبة الجودة من الهندسة من خلال التفتيش النهائي.
1 - الاستعراض الهندسي
وقبل الإنتاج، ينبغي أن يستعرض الصانع ما يلي:
- المواصفات المتعلقة بالأجر
- المواصفات النهائية
- احتياجات الموصل
- متطلبات الجمبري
- رسم
- BOM
- مواصفات العملاء
وهذا يساعد على تحديد مشاكل التوافق أو الملاءمة المحتملة قبل أن يبدأ الإنتاج.
2 - تصحيح اختيار توانلنغ
ويجب أن يكون ضغط معدات وأدوات الاتصالات الكهربائية مناسباً لتركيب المحطة الطرفية والسلك.
فالأداة غير الصحيحة يمكن أن تؤدي إلى اضطرابات غير متسقة أو غير مقبولة حتى عندما يتبع المشغلون الإجراء الصحيح.
3 - التفتيش الأول
وينبغي التحقق من أول كرامب مكتملة قبل مواصلة الإنتاج.
وهذا يساعد على تحديد مشاكل الإنشاء في بداية عملية إنتاج بدلاً من تحديد الكميات الكبيرة التي تم تجهيزها.
4 - قياس مرتفعات الكرمب
طول الجمبري هو بارامتر مهم لعملية التحكم
ويساعد القياس المنتظم على التحقق من أن المحطة الطرفية تضغط باستمرار وفقا للمواصفات المنطبقة.
5- اختبار السحب
اختبار قوة السحب يُقيّم القوّة الميكانيكية للربط بين السلك والأجل.
ويمكنها أن تساعد على تحديد مشاكل مثل:
- الاختلالات غير الكافية
- تركيبات غير صحيحة على المدى السلكي
- ادراج مسكين
- التغير في العملية
6 - التحليل الشامل لعدة قطاعات
ويسمح التفتيش على التقاطع أو التقاطعات الدقيقة للمصنعين بفحص الهندسة المكبلة الداخلية.
ويمكنها أن تكشف عن ظروف قد لا تكون مرئية من خلال التفتيش الخارجي، بما في ذلك الضغط على الموصل، والوضع المتقطع، والتشوهات الطرفية.
7 - معايرة ونفقات
وينبغي الاحتفاظ بمعدات الترميز ومواءمتها وفقا للمتطلبات المنطبقة من المعدات والأدوات والعمليات.
وتساعد المراقبة المنتظمة على الحد من التباين الناجم عن ارتداء المعدات.
8 - تدريب العاملين
ينبغي للمشغلين أن يفهموا ما يلي:
- إعداد الأسلاك الصحيحة
- تحديد المواقع النهائية
- عملية العزل
- تحديد الهوية
- إجراءات التفتيش
وبالنسبة لبيئات الإنتاج الحرجة، يساعد التدريب والمؤهلات الموحدة على الحفاظ على الاتساق.
9 - رصد العمليات وتعقبها
ويمكن لسجلات الجودة أن تساعد الصانعين على تحديد ما يلي:
- كميات الإنتاج
- نتائج التفتيش
- نتائج الاختبار
- معلومات عن المعدات
- معلومات المشغلين
- حالة المعايرة
وتصبح القابلية للتعقب قيمة بوجه خاص عند التحقيق في مسائل النوعية أو دعم عمليات مراجعة حسابات العملاء.
كيف تجري تجربة (واير هارنس كرمب)؟
محترف مصنّع أجهزة التصنيع اللاسلكي قد تستخدم أساليب متعددة للتفتيش والاختبار تبعاً لمقتضيات المنتج والعملاء.
| طريقة الاختبار | ما يُثبته |
| التفتيش الافتراضي | نوعية التصنيع الخارجي والعيوب الواضحة |
| قياس طول الجمبري | اتساق عملية الجمبري |
| اختبارات قوة السحب | الاحتفاظ بالميكانيكيات |
| التحليل الشامل | مقياس هندسة العاج الداخلي |
| اختبارات الاستمرارية | وصلات كهربائية صحيحة |
| اختبار العزل | العزلة الكهربائية عند الاقتضاء |
| اختبار الاختبار | المقاييس عند الاقتضاء |
ولا يمكن لأي طريقة تفتيش واحدة أن تحدد كل عيب ممكن.
ولهذا السبب، يجمع بين نظام فعال للجودة مراقبة العمليات والتفتيش الميكانيكي والاختبارات الكهربائية.
معايير التبسيط والنوعية
ويتوقف المعيار الواجب التطبيق على متطلبات الصناعة والمنتجات والعملاء.
ومن بين المعايير الرئيسية لنوعية التصنيع في جمعيات الكابلات والأسلاك IPC/WHMA-A-620الذي يوفر متطلبات ومعايير قبول لتسخير نوعية التصنيع التجميعي.
ورهناً بالتطبيق، قد يتعين على المصنعين أيضاً أن ينظروا فيما يلي:
- متطلبات جودة السيارات
- متطلبات نوعية الفضاء الجوي
- الاحتياجات من الخدمات العامة
- الاحتياجات من الخدمات العامة
- احتياجات اللجنة الانتخابية المستقلة
- المواصفات الهندسية الخاصة بالزبائن
ولهذا السبب، ينبغي لمصنع الترميزات اللاسلكية أن يستعرض رسومات الزبون ومواصفاته ومعاييره المنطبقة قبل الإنتاج.
والهدف ليس مجرد صنع أداة تبدو صحيحة. يجب أن يلبي السخرية الاحتياجات من الطاقة الكهربائية والميكانيكية والبيئية والجودة في تطبيقه المقصود.
يدوي مقابل شبه أوتوماتيكي مقابل ضغط تلقائي للملامسات الكهربائية
وتتوقف طريقة التشكيك المناسبة على حجم الأسلاك، ونوع المحطة الطرفية، وحجم الإنتاج، وتعقيد المنتجات، والاتساق المطلوب.
| طريقة التبسيط | التطبيق النموذجي | أهم الملاءمة | الاعتبارات الرئيسية |
| الدليل | النماذج الأولية والإنتاج المنخفض الحجم | مرنة | عدد أكبر من المتعهدين |
| شبه آلي | الإنتاج المتوسط الحجم | تحسين الاتساق والكفاءة | اشتراطات الأدوات المناسبة |
| تلقائي | الإنتاج العالي الحجم | التكرار الشديد والنشاط | المتطلبات العليا للإنشاءات والأدوات |
قادر مصنّع سلك تقليدي ينبغي أن تختار طريقة الإنتاج المناسبة على أساس الاحتياجات الفعلية للمشروع بدلا من استخدام عملية واحدة لكل منتج.
ما الذي يجب أن تبحث عنه في مصانع الـ"واير هارنيس"؟
وعند الاستعانة بمصادر خارجية لانتاج الأسلاك العرفية، ينبغي أن تكون القدرة على التشكيك أحد معايير التقييم التقني الرئيسية للمورد.
النظر في سؤال المصنّع:
هل يمكنك أن تعيد النظر في مواصفات السلك والمحطات الطرفية؟
وينبغي أن يكون المورد القادر قادرا على تحديد مسائل التوافق أو التصنيع المحتملة قبل الإنتاج.
كيف تتحكمين في جودة المعكرونة؟
إسأل عن ارتفاع المكياج، التحكم بالأدوات، اختبار القوة السحبية، التحليلات الشاملة، تفتيش الإنتاج.
كيف تُديرُ أدواتَ الصراخِ؟
واختيار المذنّب، والصيانة، والإنشاء، والمعايرة، هي مؤشرات هامة لمراقبة عمليات التصنيع.
هل يمكنك إجراء اختبارات كهربائية؟
إسألوا ما إذا كان بالإمكان اختبار الأداة المكتملة وفقاً لمقتضياتكم، مثل الاستمرارية، أو العزل، أو الاختبار التغذوي عند الاقتضاء.
هل يمكنك تقديم وثائق جيدة؟
اعتماداً على الطلب، قد تحتاج لسجلات التفتيش أو نتائج الاختبار أو الشهادات أو القدرة على تعقب الإنتاج.
هل يمكنك دعم النماذج الأولية والإنتاج؟
وبالنسبة للمنتجات الجديدة، من المفيد العمل مع مورد قادر على دعم المشروع من النموذج الأولي عن طريق الإنتاج.
كيف تقترب XSD Harness مخصص لضفيرة الأسلاك
ومن أجل استخدام سائل الأسلاك العادم، لا يشكل التشكيك الموثوق به إلا جزءاً واحداً من عملية التصنيع الشاملة.
ويتطلب التعبئة الكاملة مراقبة منسقة لما يلي:
التفتيش النهائي للاختبارات الكهربائية →→→→→→→
ويمكن للزبائن أن يقدموا معلومات تقنية مثل:
- رسومات التعبئة اللاسلكية
- مخططات التوصيل
- قوائم المواد
- مواصفات الموصلات
- المواصفات النهائية
- العينات
- الاحتياجات من المنتجات
ويمكن عندئذ استعراض متطلبات التصنيع قبل الإنتاج.
وفيما يتعلق بالمشاريع التي تتسم فيها نوعية المعاقين بأهمية حاسمة، ينبغي للزبائن أن يبلّغوا في أقرب وقت ممكن بمتطلبات الأسلاك والمحطات الطرفية والاختبار والتفتيش والجودة الواجبة التطبيق.
وهذا يساعد على ضمان أن تكون عملية التصنيع متوافقة مع الاحتياجات الفعلية للمنتج منذ البداية.
FAQs عن الأسلاك الكهربائية حزمة الضغط من الاتصالات الكهربائية
ما هو ضغط العدسات الكهربائية في ضفيرة الأسلاك؟
الترهيب هو التزييف الميكانيكي المتحكم به لمحطة طرفية حول موصل سلكي لخلق اتصال كهربي وميكانيكي وهي واحدة من أهم العمليات في مجال صناعة أجهزة التسخير اللاسلكية التقليدية.
ما الذي يسبّب خلل سلكي سيء؟
وتشمل الأسباب المشتركة المطابقة غير الصحيحة بين السلك والأجل، وطول التعري غير السليم، والبارامترات غير الصحيحة، والأداة غير المناسبة، وارتداء الأدوات، وضعية السلك السيئة، وتقنية المشغلين غير المتجانسة.
كيف تعرف إذا كان ضغط سلك من الاتصالات الكهربائية هو جيد؟
ويمكن تقييم نوعية الجمبري باستخدام أساليب ملائمة مثل التفتيش البصري، وقياس الثقوب، واختبار قوة السحب، والتحليل عبر القطاعات، والاختبارات الكهربائية، تبعاً للتطبيق والمواصفات المنطبقة.
ما هو إرتفاع كرامب؟
طول الجمبري هو قياس بُعدي يُستخدم للمساعدة في التحكم في ضغط محطة طرفية حول الموصل وهو معيار هام للحفاظ على نوعية ثابتة من الكسور.
كيف تُختبرُ سلكَ التَسْخيرَ جودةَ كرامبِ؟
وتشمل الأساليب المشتركة التفتيش البصري، وقياس الشباك، واختبار قوة السحب، والتحليل الشامل لعدة قطاعات، واختبار الاستمرارية، وغير ذلك من الاختبارات الكهربائية التي يتطلبها الطلب.
لمَ يُعتبر التعري ملائماً مهمّاً للبكاء؟
ويمكن أن يؤدي طول الشريط غير الصحيح إلى وضع سلوك غير سليم، أو سلوك مفرط في التعرض، أو عدم كفاية الموصل. ومن ثم، فإن التعري المستمر أمر أساسي لنوعية المعاقين المكررة.
ما هي المعايير التي تنطبق على صراخ السلك؟
IPC/WHMA-A-620 هي معيار رئيسي لنوعية التصنيع في جمعيات الكابلات والأسلاك. ويمكن تطبيق شروط إضافية تتعلق بالسيارات، والفضاء الجوي، وUL، وSAE، وIEC، والمتطلبات الخاصة بالزبائن حسب المنتج.
هل يمكن لصانع سلك تقليدي أن يتعامل مع كبسولة طرفية؟
نعم. وعادة ما توفر شركات تصنيع أجهزة التسخير اللاسلكية المهنية قطع الأسلاك، وتجردها، وتكسيرها في محطات طرفية، وتجميعها، وتسخيرها، والاختبارات الكهربائية، وما يتصل بها من خدمات وفقا لمواصفات العملاء.
ما الذي يجب أن أقدمه عندما أطلب اقتباساً من سعر الترميز؟
وتشمل المعلومات المفيدة الرسومات، ورسومات الأسلاك، والوحدات التجارية، والمواصفات السلكية، وأرقام أجزاء المحطات والموصلات، والكميات، والطلب السنوي، ومتطلبات الاختبار، ومتطلبات التغليف، ومعايير الجودة المنطبقة.
أتحتاجين إلى مُصغّل مُعتمد عليه في "الوسمة العُمرية"؟
والتبسيط عملية صغيرة في إطار عملية التجميع الشاملة لضفائر الأسلاك، ولكن تأثيرها على الموثوقية الكهربائية والميكانيكية يمكن أن يكون كبيرا.
ويقتضي نظام أسلاك موثوق به أكثر من المكونات الصحيحة. يتطلب الأمر الاختيار الصحيح للأسلاك والمحطات الطرفية، والأدوات الخاضعة للمراقبة، والبارامترات المتسقة، والمشغلون المؤهلون، والتفتيش المناسب، والتحقق الكهربائي.
إذا كنت تُطوّرُ منتجاً جديداً أَو يَبْحثُ عن مُوَرّدِ لa أداة سلكية قائمة، إكس دي هارنيس يُمْكِنُ أَنْ يُراجعَ الرسومات، والوحدات، ورسوم الأسلاك، والمواصفات النهائية، أو العينات لفهم متطلبات التصنيع الخاصة بك.
أرسلوا رسوماتكم أو مواصفاتكم إلى "إكس دي هارنيس" من أجل استعراض المشروع و اقتباس الأسعار.

