
L'inspection de la hauteur de sertissage compare un terminal formé avec les spécifications de sa combinaison exacte de fil et d'outillage. Vous avez besoin d'un emplacement de mesure défini, d'un équipement approprié et de résultats traçables. Utiliser la hauteur à côté des contrôles visuels et mécaniques, plutôt que de traiter une dimension comme une preuve complète de la qualité du sertissage.

Qu'est-ce que l'inspection de la hauteur de la fosse vous dit?
Le contrôle de la hauteur de la chambre d'essai vérifie une dimension spécifiée du baril de conducteur formé; il n'évalue pas toutes les fonctionnalités de terminaison.
Votre inspection doit identifier le serti conducteur séparément du support d'isolation. Ces caractéristiques effectuent des tâches différentes et nécessitent des critères d'acceptation différents.
Un relevé de hauteur utile répond à une question précise. Cet échantillon a-t-il satisfait aux exigences dimensionnelles approuvées à l'endroit de mesure défini?
Il ne peut répondre à toutes les questions concernant la préparation des brins, les dommages causés par les contacts ou la rétention du logement. Gardez ces vérifications visibles dans votre plan d'inspection.
Pour l'achat, cette distinction empêche un manque de documentation commun. Un rapport intitulé "Crimp pass" peut omettre ce qui a été réellement mesuré.
Demander la caractéristique mesurée, les limites applicables et la méthode d'inspection. Un symbole de passage sans ce contexte vous donne peu de valeur de comparaison.
Cet article se concentre sur la mesure de la hauteur et ses enregistrements de production. Pour un contexte de processus plus large, voir notre guide de sertissage du faisceau électrique.
D'où devraient venir vos limites d'acceptation?
Vos limites devraient provenir du composant et des documents d'outillage applicables, rapprochés des spécifications approuvées du client.
Commencez par le numéro exact de la partie terminal. Ensuite, identifiez la construction du fil, la taille du conducteur et l'arrangement d'outillage spécifié.
Enregistrez les numéros de document et les révisions, pas seulement la marque de connecteur. Différents contacts au sein d'une même famille de connecteurs peuvent nécessiter différents détails de traitement.
Un exemple publié montre pourquoi c'est important. Spécifications d'outillage Molex 2133092400 adresses nommées terminaux et deux styles de fils spécifiés.
Il distingue les dimensions du conducteur, les dimensions d'isolation de référence et les profils d'outillage. Ses valeurs appartiennent à cette combinaison documentée, pas à chaque sertissage.
Ne copiez pas une valeur d'exemple dans un dessin pour un autre terminal. Demandez à l'ingénieur responsable de résoudre les exigences manquantes ou contradictoires.
Si votre dessin et votre document de fournisseur ne sont pas d'accord, résolvez ce conflit avant la production. Une note d'achat ne doit pas remplacer silencieusement l'approbation technique.
De plus, distinguer une limite requise d'une dimension de référence. Traiter les deux comme des règles d'acceptation identiques peut donner lieu à des rejets inutiles ou à de fausses approbations.
Maintenir l'exigence résultante accessible à la production et à l'inspection entrante. Les deux parties devraient évaluer la même caractéristique à l'aide de la même révision.
Comment définissez-vous l'emplacement de mesure de la hauteur de la fosse?
Définir les surfaces de mesure et la position longitudinale à l'aide des caractéristiques du dessin ou de l'application du terminal.
Pour ses terminaux CP1.5, Spécifications de la demande de Molex AS-64323-001 illustre un arrangement de mesure de la lame et du point.
Sa procédure permet de localiser la mesure loin du clocher et de distinguer la surface radiale prévue des points d'extrusion.
N'utiliser ce document que pour sa portée applicable. Votre terminal sélectionné peut avoir besoin d'un dessin, d'une position ou d'un arrangement d'inspection différent.
Sur votre instruction d'inspection, indiquez où l'opérateur place l'instrument. Un nom de dimension écrit seul peut laisser place à un désaccord.
Définir l'orientation du spécimen et toutes les caractéristiques inaccessibles. Si le serti entre ensuite dans un boîtier, programmez la mesure avant que l'accès ne disparaisse.
Une photographie peut aider à identifier l'emplacement, mais elle ne peut remplacer une définition dimensionnelle. Inclure la référence de dessin à côté de celle-ci.
Lorsque deux inspecteurs obtiennent des résultats différents, comparez d'abord leurs points de contact. Ils peuvent mesurer différentes caractéristiques malgré l'utilisation d'instruments identiques.
Évitez d'ajouter une mesure non précisée au point le plus pratique. La commodité n'établit pas l'équivalence avec la caractéristique requise.
Quelle doit être votre méthode de mesure?
Votre méthode devrait identifier l'instrument, la géométrie de contact, le positionnement de l'échantillon et la preuve que la mesure convient à la tolérance.
La résolution de l'affichage des instruments n'est qu'une considération. Vous avez également besoin d'assurance que les surfaces de contact atteignent les caractéristiques de terminal prévues.
Décrire l'identification des instruments et l'état de l'étalonnage dans l'instruction d'inspection. Suivez les conseils du fabricant d'instruments pour le fonctionnement et l'entretien.
Avant d'approuver la méthode, demander aux inspecteurs de répéter les mesures sur les échantillons identifiés. Comparer les résultats entre opérateurs en utilisant la même procédure écrite.
Cette comparaison pratique peut révéler une ambiguïté de positionnement. Ce n'est pas un substitut à une étude formelle du système de mesure lorsque votre programme en a besoin.
D'accord sur la façon dont vous traitez les résultats près d'une limite. Utilisez la règle de décision du client et les exigences de mesure applicables plutôt que d'arrondir de façon opportuniste.
Conserver les valeurs mesurées réelles à la précision convenue. L'enregistrement uniquement -OK-OK cache la variation et rend les enquêtes ultérieures plus difficiles.
Si une méthode optique ou de sectionnement est proposée, examiner l'équivalence avant de la remplacer. Différentes méthodes de préparation et de contact peuvent répondre à différentes questions.
Ne présumez pas qu'une machine dimensionnelle générale prouve toutes les exigences de hauteur de sertissage. Joignez la méthode à la caractéristique spécifiée et à la preuve d'acceptation.
| Détail de la méthode | Ce que votre instruction devrait identifier | Pourquoi ça compte? |
|---|---|---|
| Caractéristiques | Hauteur du conducteur et dessin de commande | Sépare-le du support isolant |
| Fonction | Emplacement spécifié et orientation de l'échantillon | Empêche de comparer différentes surfaces |
| Matériel | Identité de l'instrument et géométrie de contact appropriée | Connecte les lectures à la méthode |
| Enregistrement | Unités, précision, limites et identité de l'échantillon | Rendre les résultats vérifiables |
| Décision | Règles applicables en matière d ' acceptation et d ' escalade | Contrôle des résultats à la frontière ou en conflit |
Comment devriez-vous approuver une nouvelle configuration de sertissage?
Approuver une configuration en reliant des échantillons représentatifs, des paramètres documentés et les résultats d'inspection requis avant de libérer la production.
L'ordre suivant est un cadre de planification, et non un remplacement des instructions relatives à l'équipement. Votre plan de contrôle approuvé détermine la séquence réelle.
Confirmer les entrées
Adapter l'identification du terminal et la spécification du fil au BOM libéré. Inclure les références de fil et de lot terminal pertinentes dans l'enregistrement de configuration.
Confirmer que l'outillage sélectionné est approuvé pour la combinaison. Ne pas déduire la compatibilité du boîtier du connecteur ou de la jauge de conducteur seule.
Examiner la préparation de la bande avant de juger le baril formé. Un problème de dimension apparente peut accompagner un problème de préparation qui doit également être corrigé.
Inspecter les échantillons de configuration identifiés
Recueillir la quantité d'échantillon requise par vos instructions. Identifier chaque échantillon afin que ses résultats dimensionnels et complémentaires restent connectés.
Consigner les mesures individuelles plutôt que seulement leur moyenne. Une moyenne acceptable peut cacher un résultat individuel inacceptable.
Effectuez les vérifications visuelles spécifiées avant d'accepter l'installation. Examiner toute preuve destructive requise à l'aide de spécimens identifiés séparément.
Autoriser la production de référence
Enregistrez l'identité de l'installation approuvée, les révisions des documents et la décision de mise en liberté. Définir les modifications subséquentes qui nécessitent une autre approbation.
Ne traitez pas un échantillon conservé comme la seule spécification. Les échantillons appuient la communication, tandis que les documents contrôlés définissent l'exigence d'acceptation.
Lorsque les prototypes et les outils de production diffèrent, revoyez explicitement la transition. L'approbation d'un prototype ne permet pas automatiquement de qualifier une autre voie de fabrication.
Combien de fois devriez-vous vérifier la hauteur de la fosse pendant la production?
Régler la fréquence d'inspection à travers le plan de contrôle approuvé, en tenant compte du risque de produit, du comportement du procédé et des changements au cours de l'exécution.
Il n'y a pas d'intervalle universel approprié pour chaque faisceau. Un numéro fixe copié d'un autre programme peut manquer vos risques pertinents.
Définir les contrôles au démarrage et aux intervalles de production requis. Identifiez également les événements qui déclenchent une vérification supplémentaire.
Parmi les événements d'examen possibles, mentionnons l'entretien des outils, les changements de matériaux, une interruption de la machine ou un changement de mesure inexpliqué. Choisissez des déclencheurs pour votre processus réel.
État qui peut redémarrer la production après un échec de vérification. L'exploitant et l'examinateur de la qualité devraient comprendre les mêmes conditions de libération.
Conservez l'ordre des échantillons et les horodatages où ils soutiennent la traçabilité. Un enregistrement chronologique vous aide à localiser quand un changement de processus s'est produit.
Si vous inspectez plusieurs cavités d'outillage ou des stations indépendantes, gardez leur identité distincte. La combinaison de résultats différents peut masquer la source de variation.
Pour la comparaison avec les fournisseurs, demandez si l'inspection citée couvre les échantillons d'installation ou les vérifications en cours. Ces champs d'application nécessitent des travaux et des documents différents.
Utiliser les données du processus pour examiner le plan au fil du temps. Changer la fréquence d'inspection par l'approbation, plutôt que de réduire discrètement les vérifications après plusieurs bons lots.
Que devez - vous faire lorsque les résultats sont dérivants ou en désaccord?
Étudier la mesure et le processus ensemble, tout en contrôlant le produit potentiellement affecté selon la procédure de non-conformité approuvée.
Manuel de Molex. TM42 identifie les changements de matériaux, l'état d'outillage et l'erreur de mesure parmi les causes possibles de variation de hauteur.
Son guide de dépannage permet de vérifier plus que le réglage. Ne présumez pas que chaque lecture inattendue signifie que la presse a besoin d'être ajustée.
Tout d'abord, conservez l'identification de l'échantillon et les résultats originaux. La mesure répétée d'échantillons de remplacement non identifiés peut effacer les preuves dont vous avez besoin.
Vérifier l'état de l'instrument et la position de l'échantillon par rapport à l'instruction. Confirmer les unités et la limite correcte avant de comparer les lectures.
Ensuite, passez en revue les changements récents dans le fil, le lot terminal, l'outillage ou la configuration. Consigner les constatations sans déclarer une cause fondamentale avant que les preuves ne l'appuient.
Définir la fenêtre de production affectée en utilisant la traçabilité disponible. Si la frontière est incertaine, l'exacerber plutôt que d'inventer une coupure précise.
Ne pas faire la moyenne d'un échantillon défaillant ou ajuster à plusieurs reprises jusqu'à ce qu'une lecture passe. Les deux pratiques peuvent cacher le problème originel.
Après les mesures correctives, effectuer les vérifications de réapprobation convenues. Conserver la disposition du matériel suspect à l'écart de l'approbation pour reprendre la production.
Si les mesures du client et du fournisseur sont en désaccord, échangez d'abord les méthodes écrites. Un examen conjoint des échantillons identifiés peut résoudre la différence.
Lorsque le désaccord n'est toujours pas réglé, convenir d'une voie d'évaluation indépendante. Ne changez pas de méthode uniquement parce qu'une autre méthode donne un résultat préféré.
Comment la hauteur des essais de coupe et de traction varie-t-elle?
La hauteur, la coupe transversale et les essais de traction examinent différentes preuves, de sorte que votre plan d'inspection devrait définir leurs objectifs distincts.
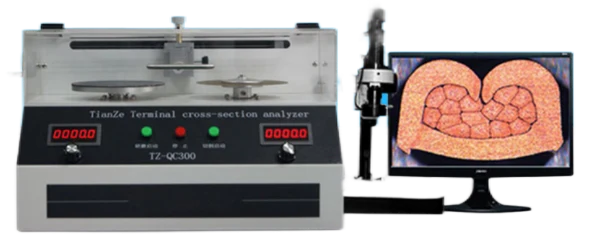
Une lecture dimensionnelle en hauteur répond à la caractéristique extérieure spécifiée. Une section transversale préparée expose la géométrie interne au plan de section choisi.
Pour l'analyse de section, indiquer le spécimen et l'emplacement de la préparation. Le rapport devrait indiquer quelles caractéristiques d'acceptation ont été évaluées par rapport à quel document.
Ne pas utiliser une image agrandie sans échelle ou référence d'échantillon comme preuve d'acceptation complète. Confirmer préalablement les exigences en matière de déclaration.
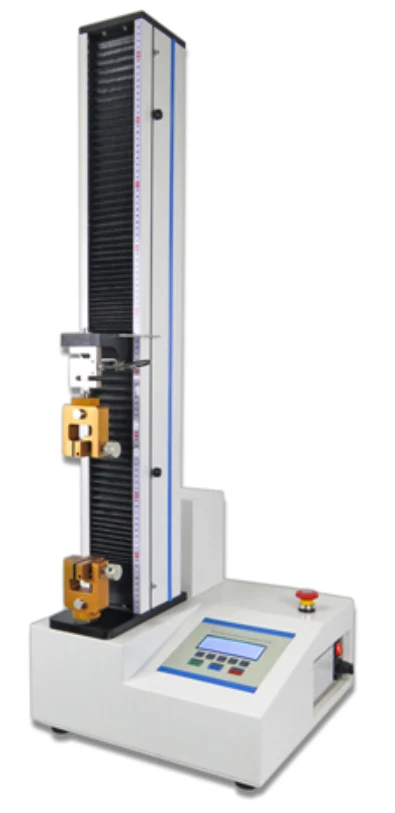
Un essai de traction évalue la fixation mécanique selon sa méthode d'essai spécifiée. Il ne remplace pas la mesure d'une caractéristique de hauteur requise.
La rétention du logement est une autre interface entièrement. Notre comparaison de la force de traction et de la rétention terminale explique cette distinction.
De même, la continuité n'établit pas qu'un sertissage de conducteur satisfait à toutes les exigences de géométrie. Conservez chaque décision d'acceptation liée aux éléments de preuve pertinents.
Lorsque l'échantillonnage destructif est nécessaire, comptabilisez les terminaux et les fils supplémentaires. Identifier les échantillons d'essai séparément des assemblages destinés à l'expédition.
La surveillance automatique peut-elle remplacer l'inspection manuelle de la hauteur des décombres?
La surveillance automatique peut ajouter des preuves de processus, mais son rôle doit correspondre à la capacité validée du système et à votre plan de contrôle approuvé.
Documentation du CQM Pro distingue l'analyse de la hauteur des autres méthodes, y compris l'analyse de la force de pointe et de la courbe.
Cette distinction est importante lorsque vous examinez une demande de fournisseur. Le monitoring Crimp ne vous indique pas quelle caractéristique le système installé évalue.
Demandez ce qui est mesuré, ce qui est inféré et comment le programme a été établi. Demandez également comment les pièces rejetées sont contenues.
Confirmez la configuration de surveillance pour votre itinéraire de production exact. Une capacité disponible sur une machine peut ne pas s'appliquer à une autre station.
Examiner comment le système détecte les changements et comment son niveau de référence est approuvé. Gardez les paramètres de surveillance sous les mêmes contrôles de changement pertinents.
Lorsque la vérification manuelle demeure nécessaire, conservez-la. Retirez ou remplacez une vérification uniquement par le biais du processus convenu d'approbation technique et de qualité.
Il s'agit d'une liste de vérification de l'évaluation du fournisseur, et non d'une allégation selon laquelle XSD exploite le système TE nommé. Demander une confirmation spécifique au projet de la surveillance disponible.
Qu'est-ce qu'un fournisseur devrait inclure dans le rapport sur la hauteur de la fissure?
Un rapport utile relie chaque valeur mesurée à son échantillon, sa spécification, sa méthode et son contexte de production.
Demander des dossiers qu'un autre examinateur peut comprendre sans interroger l'inspecteur original. Utiliser des noms de champ cohérents pour les rapports sur les premiers articles et les rapports de production.
Identifier le numéro de la partie faisceau et la révision du dessin. Inclure la référence du terminal, la spécification du fil et le document d'inspection applicable.
Indiquer l'identité de l'instrument, la date de l'inspection et l'inspecteur responsable. Au besoin, inclure les références d'étalonnage et les renseignements sur l'approbation du système de mesure.
Afficher les unités et les limites à côté des résultats. Évitez de mélanger pouces et millimètres dans une colonne de tableur non étiquetée.
Préserver les lectures individuelles et la séquence des échantillons. Si des statistiques sommaires sont demandées, les fournir en même temps que les données sous-jacentes.
Consigner les écarts et leur disposition approuvée. Un rapport ne devrait pas transformer une concession conditionnelle en laissez-passer inconditionnel.
Pour les images de section ou les résultats de tirage, maintenez des références de spécimens correspondantes. Le lecteur doit savoir si les résultats concernent un échantillon ou des échantillons différents.
Accepter les exigences de conservation et de livraison avant de commander. Les dossiers courants et un ensemble de premier article propre à un client peuvent nécessiter des travaux de préparation différents.
| Champ de rapport | Questions relatives au réexamen des achats |
|---|---|
| Produit et révision | Est-ce que ce disque correspond au faisceau commandé? |
| Terminal et fil | La combinaison approuvée correspond-elle à la production? |
| Document et limites | Pouvez-vous identifier l'exigence d'acceptation de contrôle? |
| Méthode et équipement | Un autre inspecteur peut-il reproduire la vérification prévue? |
| Échantillons et valeurs | Les résultats individuels sont-ils traçables? |
| Décision | Les écarts ont-ils été résolus par approbation autorisée? |
Comment comparez-vous les RFQ sans inspection trop précise?
Comparez les devis par rapport à une portée d'inspection définie, tout en sélectionnant les preuves qui répondent à vos exigences réelles du produit.
Inclure l'inspection en hauteur requise, les essais complémentaires et les produits livrables de déclaration dans le RFQ. Demandez aux fournisseurs d'identifier clairement les exclusions.
Séparer l'approbation initiale de l'installation de l'inspection périodique de la production. En outre, distinguer les dossiers d'usine conservés des rapports livrés à chaque expédition.
Davantage d'inspections peuvent accroître les efforts d'échantillonnage, de préparation et de déclaration. Exigez-le lorsque cela est justifié, plutôt que de demander automatiquement tous les tests disponibles.
Par exemple, la section destructive nécessite la préparation et l'évaluation des spécimens. Décidez quand cette preuve est nécessaire et quel document d'acceptation la régit.
Demandez à quel point les types de terminaux mixtes affectent la configuration et l'inspection. Un faisceau avec plusieurs combinaisons de terminaison peut nécessiter des enregistrements distincts pour chacune.
Examiner ensemble les quantités de prototypes, la taille des lots et la demande annuelle. La planification de l'inspection pour un court essai diffère de la planification des rejets répétés de production.
Ne pas demander une tolérance plus stricte simplement pour sonner exigeant. Confirmer d'abord l'exigence fonctionnelle et une méthode de mesure appropriée et convenue.
Lorsqu'une spécification est incomplète, demander des éclaircissements techniques avant de comparer les prix. Dans le cas contraire, différents fournisseurs peuvent établir des prix pour des hypothèses d'acceptation différentes.
Approuver les substitutions par le contrôle du changement. Un fil de remplacement avec la même jauge peut encore nécessiter un examen de sa compatibilité de terminaison.
Qu'est-ce que XSD peut examiner pour vos exigences de hauteur de crampons?
XSD peut examiner le processus terminal et la portée de l'inspection en fonction de vos exigences approuvées en matière de dessin de faisceau et de composants.
Notre publication Capacités de fabrication inclure le sertissage terminal, les ressources d'inspection dimensionnelle, l'analyse transversale et les essais de traction.
Ces ressources n'établissent pas de fréquence universelle de tolérance ou d'inspection. La spécification du produit convenue détermine les contrôles applicables.
Envoyez le terminal et les références filaires avec les documents requis. Inclure les quantités échantillonnées, la demande de production prévue et les dossiers d'inspection demandés.
Identifiez toute exigence de qualification, de surveillance ou de rapport propre au client avant le prix. Demandez-nous de confirmer l'itinéraire de fabrication et d'inspection applicable.
Certificats d'entreprise page d'assurance qualité appuyer l'examen du système de qualité. Ils ne remplacent pas les preuves de votre licenciement choisi.
Questions fréquentes
Utiliser la spécification de terminal exacte et la méthode d'inspection convenue pour résoudre les questions d'acceptation de hauteur de sertissage.
Y a-t-il une hauteur de crampons pour chaque taille de l'AWG?
C'est pas vrai. Identifiez le terminal, la construction du fil et les spécifications d'outillage applicables avant de choisir l'exigence.
Une hauteur de crampons inférieure est-elle toujours meilleure?
C'est pas vrai. Ciblez la plage approuvée, pas la plus petite lecture. Enquêter sur les résultats hors gamme à l'aide du processus d'acceptation spécifié.
Pouvez - vous mesurer la couche d'isolation?
Pas comme un substitut à la hauteur de sertissage du conducteur. Étiqueter séparément les deux caractéristiques lorsque les deux doivent être inspectées.
Est-ce qu'un test de traction de passage prouve la conformité à la hauteur?
C'est pas vrai. Un résultat de traction et une lecture dimensionnelle évaluent différentes exigences. Appliquer les deux lorsque votre plan de contrôle les exige.
Une photographie peut-elle remplacer l'enregistrement de la hauteur?
Une photographie peut documenter l'apparence ou l'emplacement. Il n'établit pas de dimension mesurée sans méthode de mesure approuvée.
Devriez - vous demander à chaque fosse à mesurer?
Définir la couverture en fonction du risque de produit et du processus approuvé. Confirmer les mesures de surveillance ou d'inspection proposées.
Que faire si le fournisseur n'a pas de limite applicable?
Résoudre l'exigence avant la libération. N'utilisez pas un autre terminal de valeur ou une préférence d'usine sans papiers.
Un trigger de remplacement des fils devrait-il être examiné?
Oui. Évaluer sa compatibilité avec la fin approuvée et déterminer toute nouvelle approbation requise avant la production.
Définir la mesure avant de commander
Envoyez vos spécifications de dessin, terminal et fil, les exigences d'inspection et les quantités attendues. Inclure les documents nécessaires à l'approbation. Contactez-nous pour revoir vos exigences de terminaison de faisceau.