
La inspección de altura de cáñamo compara un terminal formado con la especificación para su combinación exacta de alambre y herramientas. Necesita una ubicación de medición definida, equipo adecuado y resultados rastreables. Utilice la altura junto con los controles visuales y mecánicos, en lugar de tratar una dimensión como prueba completa de la calidad del crimp.

¿Qué te dice la inspección de la altura de los crímenes?
La inspección de altura de cáñamo comprueba una dimensión especificada del barril de conductor formado; no evalúa cada función de terminación.
Su inspección debe identificar el camarón de conductor por separado del soporte de aislamiento. Estas características realizan diferentes trabajos y requieren diferentes criterios de aceptación.
Un registro de altura útil responde a una pregunta precisa. ¿Se cumplió esta muestra el requisito dimensional aprobado en la ubicación de medición definida?
No puede responder a cada pregunta acerca de la preparación de hebras, daños de contacto o retención de viviendas. Mantenga estos cheques visibles en su plan de inspección.
Para la compra, esta distinción impide una brecha de documentación común. Un reporte llamado “crímen aprobado” puede omitir lo que se midió en realidad.
Pida la característica medida, los límites aplicables y el método de inspección. Un símbolo de pase sin ese contexto le da poco valor de comparación.
Este artículo se centra en la medición de altura y sus registros de producción. Para un contexto de proceso más amplio, vea nuestro guía de cierre de arnés.
¿De dónde vienen tus límites de aceptación?
Sus límites deben provenir del componente aplicable y de los documentos de herramientas, reconciliados con la especificación del cliente aprobada.
Comience con el número exacto de la parte terminal. A continuación, identifique la construcción de alambre, tamaño del conductor y arreglo de herramientas especificados.
Grabar números de documentos y revisiones, no sólo la marca de conectores. Diferentes contactos dentro de una familia de conectores pueden requerir diferentes detalles de procesamiento.
Un ejemplo publicado muestra por qué esto importa. Especificación de la herramienta Molex 2133092400 direcciones llamadas terminales y dos estilos de alambre especificados.
Se distingue las dimensiones del conductor, las dimensiones del aislamiento de referencia y los perfiles de herramientas. Sus valores pertenecen a esa combinación documentada, no a todos los crimp.
No copie un valor de ejemplo en un dibujo para otro terminal. Pida al ingeniero responsable que resuelva los requisitos perdidos o conflictivos.
Si su documento de dibujo y proveedor discrepa, resuelva ese conflicto antes de la producción. Una nota de compra no debe anular silenciosamente la aprobación de ingeniería.
También distingue un límite requerido de una dimensión de referencia. Tratar tanto como reglas de aceptación idénticas puede producir rechazos innecesarios o falsas aprobaciones.
Mantener el requisito resultante accesible para la producción y la inspección entrante. Ambas partes deben evaluar la misma característica utilizando la misma revisión.
¿Cómo defina la ubicación de medición de altura de los crímpes?
Definir las superficies de medición y posición longitudinal utilizando la especificación del dibujo terminal o la aplicación aplicable.
Para sus terminales CP1.5, Especificación de la aplicación de Molex AS-64323-001 ilustra un arreglo de medición de cuchillas y puntos.
Su procedimiento localiza la medición lejos de la boca del campanario y distingue la superficie radial prevista de los puntos de extrusión.
Utilice ese documento únicamente para su alcance aplicable. Su terminal seleccionado puede necesitar un dibujo, posición o arreglo de inspección diferente.
En su instrucción de inspección, muestre donde el operador coloca el instrumento. Un nombre de dimensión escrito solo puede dejar lugar para el desacuerdo.
Definir la orientación del espécimen y cualquier característica inaccesible. Si el crimp entra en una vivienda después, programa la medición antes de desaparecer el acceso.
Una fotografía puede ayudar a identificar la ubicación, pero no puede reemplazar una definición dimensional. Incluya la referencia del dibujo controlador a su lado.
Cuando dos inspectores obtengan resultados diferentes, comparen primero sus ubicaciones de contacto. Pueden estar midiendo diferentes características a pesar de utilizar instrumentos idénticos.
Evite agregar una medición no especificada en el punto más conveniente. La conveniencia no establece equivalencia con la característica requerida.
¿Qué debe especificar su método de medición?
Su método debe identificar el instrumento, ponerse en contacto con geometría, posicionamiento de especímenes y evidencia de que la medición se adapta a la tolerancia.
La resolución de visualización de instrumentos es sólo una consideración. También necesita confianza en que las superficies de contacto lleguen a las características terminales deseadas.
Describir el estado de identificación y calibración de instrumentos en la instrucción de inspección. Siga la orientación del fabricante de instrumentos para el funcionamiento y la atención.
Antes de aprobar el método, pida a los inspectores que repitan las mediciones de las muestras identificadas. Compare los resultados entre los operadores usando el mismo procedimiento escrito.
Esta comparación práctica puede revelar la ambigüedad de posicionamiento. No es un sustituto de un estudio formal del sistema de medición cuando su programa requiere uno.
De acuerdo con cómo manejas los resultados cerca de un límite. Utilice la regla de decisión del cliente y los requisitos de medición aplicables en lugar de redondear oportunistamente.
Retener los valores reales medidos a la precisión acordada. Grabar sólo “OK” oculta la variación y hace más tarde las investigaciones más difíciles.
Si se propone un método óptico o de sección, revise la equivalencia antes de sustituirlo. Diferentes métodos de preparación y contacto pueden responder a diferentes preguntas.
No asuma que una máquina dimensional general demuestre cada requisito de crimp-height. Coincide el método con la característica especificada y la evidencia de aceptación.
| Método Detalle | Qué debe identificar su instrucción | Por qué importa |
|---|---|---|
| Características | Altura del conductor y control del dibujo | Separarlo del soporte de aislamiento |
| Posición | Ubicación especificada y orientación de especímenes | Impide comparar diferentes superficies |
| Equipo | Identidad de instrumentos y geometría de contacto adecuada | Conecta lecturas al método |
| Grabación | Unidades, precisión, límites e identidad de muestra | Hace que los resultados sean revisados |
| Decisión | Reglas de aceptación y escalada aplicables | Controla los resultados fronterizos o conflictivos |
¿Cómo deberías aprobar una nueva configuración de crisis?
Aprobar una configuración vinculando muestras representativas, configuraciones documentadas y los resultados de inspección necesarios antes de liberar la ejecución de la producción.
La siguiente secuencia es un marco de planificación, no un reemplazo para instrucciones de equipo. Su plan de control aprobado determina la secuencia real.
Confirme las entradas
Coincide la identificación terminal y especificación de alambre a la BOM liberada. Incluya referencias relevantes de cable y terminal en el registro de configuración.
Confirme que la herramienta seleccionada está aprobada para la combinación. No infiere la compatibilidad de la carcasa de conector o del medidor de conductor solo.
Revisión de la preparación de la tira antes de juzgar el barril formado. Un problema dimensional aparente puede acompañar un problema de preparación que también necesita corrección.
Muestras de configuración identificadas inspeccionadas
Recoge la cantidad de muestra requerida por tus instrucciones de gobierno. Identificar cada muestra para que sus resultados dimensionales y complementarios permanezcan conectados.
Grabar las mediciones individuales en lugar de sólo su promedio. Un promedio aceptable puede ocultar un resultado individual inaceptable.
Complete los controles visuales especificados antes de aceptar la configuración. Revise cualquier evidencia destructiva requerida utilizando especímenes identificados por separado.
Autorizar la línea de base de producción
Grabar la identidad de configuración aprobada, revisar documentos y tomar una decisión de liberación. Definir qué cambios posteriores requieren otra aprobación.
No trate una muestra retenida como la especificación única. Las muestras apoyan la comunicación, mientras que los documentos controlados definen el requisito de aceptación.
Cuando el prototipo y la herramienta de producción difieren, revise la transición explícitamente. Un prototipo de aprobación no califica automáticamente otra ruta de fabricación.
¿Con qué frecuencia deberías comprobar la altura del cármulo durante la producción?
Establecer frecuencia de inspección a través del plan de control aprobado, considerando el riesgo de producto, el comportamiento de proceso y los cambios durante la ejecución.
No hay intervalo universal adecuado para cada arnés. Un número fijo copiado de otro programa puede perder sus riesgos relevantes.
Defina los cheques al inicio y en los intervalos de producción requeridos. También identifique los acontecimientos que desencadenan una verificación adicional.
Posibles eventos de revisión incluyen mantenimiento de herramientas, cambios de materiales, una interrupción de la máquina o un cambio de medición sin explicación. Elija los gatillos para su proceso real.
Estado que puede reiniciar la producción después de un cheque fallido. El operador y el revisor de calidad deben entender las mismas condiciones de liberación.
Mantenga el orden de muestra y los horarios donde soportan la trazabilidad. Un registro cronológico le ayuda a localizar cuando se produjo un cambio de proceso.
Si inspecciona múltiples cavidades de herramientas o estaciones independientes, mantenga sus identidades separadas. Combinar resultados a diferencia puede oscurecer la fuente de variación.
Para la comparación de proveedores, pregunte si la inspección citada cubre muestras de configuración o cheques continuos. Esos ámbitos requieren trabajo y documentación diferentes.
Utilice los datos del proceso para revisar el plan con el tiempo. Cambie la frecuencia de inspección a través de la aprobación, en lugar de reducir silenciosamente los cheques después de varios buenos lotes.
¿Qué debes hacer cuando los resultados se desenfadan o se desenfadan?
Investigar la medición y el proceso juntos, mientras controla el producto potencialmente afectado bajo el procedimiento aprobado de no conformidad.
Manual de Molex TM42 identifica cambios materiales, condición de herramientas y error de medición entre posibles causas de variación de altura.
Su guía de solución de problemas permite comprobar más que el ajuste de ajuste. No asuma cada lectura inesperada significa que la prensa necesita ajuste.
En primer lugar, preservar la identificación de muestras y los resultados originales. Repetidamente la medición de muestras de reemplazo no identificadas puede borrar la evidencia que necesita.
Compruebe la condición del instrumento y la posición del espécimen contra la instrucción. Confirme unidades y el límite correcto antes de comparar lecturas.
A continuación, revise los cambios recientes en el cable, el lote de terminales, las herramientas o la configuración. Registre los hallazgos sin declarar una causa raíz antes de que las pruebas la respalden.
Por favor, defina la ventana de producción afectada utilizando la trazabilidad disponible. Si el límite es incierto, escalar en lugar de inventar un corte preciso.
No promediar una muestra fallida o ajustarse repetidamente hasta que una lectura pase. Ambas prácticas pueden ocultar el problema original.
Después de la acción correctiva, complete las comprobaciones de reaparición acordadas. Mantener la disposición del material sospechoso separado de la aprobación para reanudar la producción.
Si las mediciones de clientes y proveedores no están de acuerdo, intercambie primero los métodos escritos. Un examen conjunto de muestras identificadas puede resolver la diferencia.
Cuando el desacuerdo sigue sin resolverse, conviene en una ruta de evaluación independiente. No cambie los métodos únicamente porque otro método da un resultado preferido.
¿Cómo se diferencian los controles de altura de las pruebas de detección cruzada y de tirado?
Altura, sección transversal y pruebas de tiraje examinan diferentes pruebas, por lo que su plan de inspección debe definir sus propósitos separados.
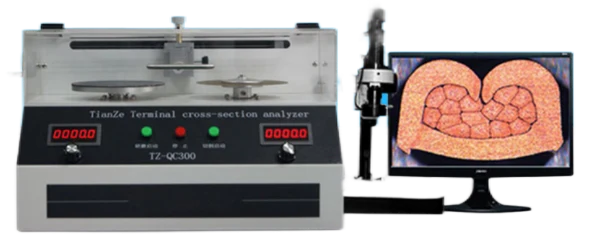
Una lectura de altura dimensional aborda la característica externa especificada. Una sección cruzada preparada expone la geometría interna en el plano de sección elegido.
Para el análisis de sección, identifique el espécimen y la ubicación de preparación. En el informe se deben indicar qué características de aceptación se evaluaron respecto de qué documento.
No use una imagen magnificada sin una referencia de escala o muestra como prueba de aceptación completa. Confirme los requisitos de presentación de informes de antemano.
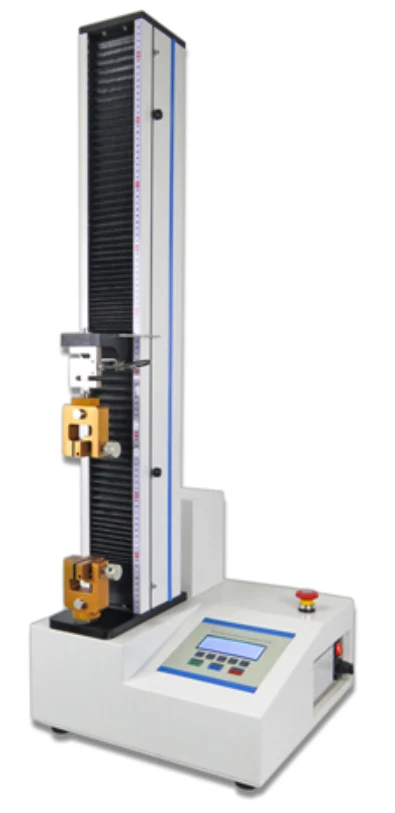
Una prueba de tiraje evalúa el apego mecánico bajo su método de prueba especificado. No reemplaza la medición de una característica de altura requerida.
La retención de viviendas es otra interfaz enteramente. Nuestra Comparación de la fuerza de tracción del crimpado y la retención del terminal explica esa distinción.
Del mismo modo, la continuidad no establece que un crimp conductor cumple con todos los requisitos de geometría. Mantener cada decisión de aceptación vinculada a las pruebas pertinentes.
Cuando se requiere muestreo destructivo, cuenta para los terminales y alambres adicionales. Identificar muestras de prueba separadamente de las asambleas destinadas al envío.
¿Puede el Monitoreo Automático Reemplazar la Inspección de Cánulas Manual de Cánulas?
El monitoreo automático puede agregar evidencia de proceso, pero su papel debe coincidir con la capacidad validada del sistema y su plan de control aprobado.
Documentación CQM Pro de TE distingue el análisis de altura de otros métodos, incluyendo la fuerza máxima y el análisis basado en curvas.
Esa distinción importa cuando usted revisa una reclamación de proveedor. “El monitoreo de impactos” no le dice qué característica evalúa el sistema instalado.
Pregunte qué se mide, qué se infiere y cómo se estableció el programa. También pregunte cómo se contienen las partes rechazadas.
Confirme la configuración de monitoreo para su ruta de producción exacta. Una capacidad disponible en una máquina puede no aplicarse a otra estación.
Revise cómo el sistema detecta cambios y cómo se aprueba su base de referencia. Mantenga la configuración de monitoreo bajo los mismos controles de cambio pertinentes.
Cuando se requiera la verificación manual, reténgalo. Retire o reemplace un cheque sólo a través del proceso acordado de ingeniería y aprobación de calidad.
Esta es una lista de verificación de evaluación de proveedores, no una reclamación de que XSD opera el sistema llamado TE. Solicitar confirmación específica del proyecto de vigilancia disponible.
¿Qué debe incluir un informe de alto nivel de los proveedores?
Un informe útil conecta cada valor medido con su contexto de muestra, especificación, método y producción.
Solicitar registros que otro revisor pueda entender sin entrevistar al inspector original. Use nombres de campo consistentes en informes de primera y producción.
Identificar el número de pieza del arnés y la revisión del dibujo. Incluya la referencia terminal, especificación de alambre y el documento de inspección aplicable.
Enumerar la identidad del instrumento, la fecha de inspección y el inspector responsable. Cuando sea necesario, incluya referencias de calibración e información de aprobación del sistema de medición.
Mostrar unidades y límites junto a los resultados. Evite mezclar pulgadas y milímetros en una columna de hoja de cálculo sin etiquetar.
Preserve lecturas individuales y la secuencia de muestras. Si se solicitan estadísticas resumidas, prestárselas junto con los datos subyacentes.
Desviaciones récord y su disposición aprobada. Un informe no debe convertir una concesión condicional en un pase incondicional.
Para imágenes de sección o resultados de tirado, mantenga referencias de especímenes coincidentes. El lector debe saber si los resultados se refieren a una muestra o a diferentes muestras.
Agregar requisitos de retención y entrega antes de ordenar. Los registros de rutina y un paquete de primer artículo específico para el cliente pueden implicar diferentes trabajos de preparación.
| Informe sobre el terreno | Revisión de la compra Pregunta |
|---|---|
| Producto y revisión | ¿Este registro coincide con el arnés ordenado? |
| Terminal y Wire | ¿La combinación aprobada coincide con la producción? |
| Documento y límites | ¿Puede identificar el requisito de aceptación controlador? |
| Método y equipo | ¿Puede otro inspector reproducir el cheque previsto? |
| Muestras y Valores | ¿Los resultados individuales son rastreables? |
| Disposición | ¿Se resolvieron las desviaciones por aprobación autorizada? |
¿Cómo se comparan las RFQs sin inspección por exceso de velocidad?
Compare las citas contra un alcance de inspección definido, al tiempo que seleccione evidencia que responda a sus requisitos de producto reales.
Incluir los productos necesarios de inspección de altura, pruebas complementarias y presentación de informes en el RFQ. Pida a los proveedores que identifiquen claramente las exclusiones.
Separar la aprobación inicial de la instalación de la inspección de producción recurrente. También distingue los registros de fábricas retenidos de los informes entregados con cada envío.
Más inspección puede aumentar el esfuerzo de muestreo, preparación y presentación de informes. Requirirlo cuando sea justificado, en lugar de solicitar cada prueba disponible automáticamente.
Por ejemplo, la sección destructiva requiere preparación y evaluación de especímenes. Decide cuándo es necesaria esa evidencia y qué documento de aceptación la rige.
Pregunte cómo los tipos de terminal mixtos afectan la configuración e inspección. Un arnés con varias combinaciones de terminación puede necesitar registros separados para cada uno.
Revise las cantidades prototipo, los tamaños de lotes y la demanda anual juntos. La planificación de la inspección para un juicio breve difiere de la planificación de repetidos lanzamientos de producción.
No pida una tolerancia más estricta simplemente para sonar exigente. Primero confirma el requisito funcional y un método de medición adecuado y acordado.
Cuando una especificación es incompleta, solicite una aclaración técnica antes de comparar precios. De lo contrario, diferentes proveedores pueden cotizar diferentes supuestos de aceptación.
Aprobar sustituciones mediante el control del cambio. Un cable de reemplazo con el mismo calibre puede requerir todavía revisión de su compatibilidad de terminación.
¿Qué puede revisar XSD para sus requisitos de peso de cáñamo?
XSD puede revisar el proceso terminal y el alcance de inspección contra los requisitos de dibujo y componente de su arnés aprobado.
Nuestra publicación capacidades de fabricación incluyen carretilla terminal, recursos de inspección dimensional, análisis de sección transversal y pruebas de tracción.
Esos recursos no establecen una tolerancia universal ni una frecuencia de inspección. La especificación del producto acordada determina qué controles se aplican.
Envíe las referencias de terminales y alambres con los documentos necesarios. Incluir las cantidades de muestra, la demanda de producción prevista y los registros de inspección solicitados.
Identificar cualquier requisito de calificación, monitoreo o reporte específico del cliente antes de cotización de precios. Pídenos confirmar la ruta de fabricación e inspección aplicable.
Certificados de la empresa en página de garantía de calidad apoyar el examen del sistema de calidad. No reemplazan las pruebas para su terminación seleccionada.
Preguntas frecuentes
Utilice la especificación terminal exacta y el método de inspección acordado para resolver las preguntas de aceptación de crimp-height.
¿Hay un peso crítico para cada tamaño del GTE? (AWG)
No. Identificar el terminal, la construcción de alambres y la especificación de herramientas aplicable antes de seleccionar el requisito.
¿Siempre es mejor una baja altura de cárter?
No. Meta el rango aprobado, no la lectura más pequeña. Investigar los resultados fuera de rango utilizando el proceso de aceptación especificado.
¿Puedes medir el problema de aislamiento en lugar de eso?
No como sustituto de la altura de crimp de conductor. Etiquete ambas características por separado cuando ambas requieren inspección.
¿Una prueba de paso de prueba muestra el cumplimiento de la altura?
No. Un resultado de tirada y una lectura dimensional evalúan diferentes requisitos. Aplique ambos cuando su plan de control los requiera.
¿Puede una fotografía sustituir el registro de altura?
Una fotografía puede documentar la apariencia o ubicación. No establece una dimensión medida sin un método de medición aprobado.
¿Deberías pedir a cada Crímen que se mesure?
Definir la cobertura según el riesgo de producto y el proceso aprobado. Confirme lo que la vigilancia o inspección propuesta realmente mide.
¿Qué pasa si el proveedor no tiene límite aplicable?
Resolver el requisito antes de la liberación. No utilice el valor de otra terminal ni una preferencia de fábrica indocumentada.
¿Debería una revisión de la sustitución de alambres?
Sí. Evaluar su compatibilidad con la terminación aprobada y determinar cualquier reaparición necesaria antes de la producción.
Definir la medición antes de que usted ordene
Envíe sus especificaciones de dibujo, terminal y alambre, requisitos de inspección y cantidades esperadas. Incluya los registros necesarios para su aprobación. Contáctenos para revisar sus requisitos de terminación del arnés.