
Die Crimp-Höheninspektion vergleicht ein geformtes Terminal mit der Spezifikation für die genaue Kombination von Draht und Werkzeugen. Sie benötigen einen definierten Messort, geeignete Geräte und rückverfolgbare Ergebnisse. Verwenden Sie die Höhe neben visuellen und mechanischen Kontrollen, anstatt eine Dimension als vollständigen Nachweis der Crimpqualität zu behandeln.

Was sagt Ihnen die Crimp Height Inspection?
Crimphöheninspektion überprüft eine vorgegebene Abmessung der umgeformten Leitertrommel; Es bewertet nicht jedes Terminierungsmerkmal.
Ihre Inspektion muss den Leitercrimp separat vom Isolationsträger identifizieren. Diese Merkmale erfüllen unterschiedliche Aufgaben und erfordern unterschiedliche Akzeptanzkriterien.
Eine nützliche Höhenaufzeichnung beantwortet eine genaue Frage. Erfüllte dieses Muster die genehmigte Dimensionsanforderung an der definierten Messstelle?
Es kann nicht jede Frage zur Strangvorbereitung, zu Kontaktschäden oder zur Gehäuseretention beantworten. Halten Sie diese Kontrollen in Ihrem Inspektionsplan sichtbar.
Beim Einkauf verhindert diese Unterscheidung eine gemeinsame Dokumentationslücke. Ein Bericht mit der Aufschrift "Crisp Passed" kann auslassen, was tatsächlich gemessen wurde.
Bitte geben Sie das gemessene Merkmal, die anwendbaren Grenzwerte und das Prüfverfahren an. Ein Pass-Symbol ohne diesen Kontext gibt Ihnen wenig Vergleichswert.
Dieser Artikel konzentriert sich auf die Höhenmessung und ihre Produktionsaufzeichnungen. Für einen breiteren Prozesskontext siehe unsere Kabelbaumkräuselführung.
Woher sollten Ihre Akzeptanzgrenzen kommen?
Ihre Grenzen sollten sich aus den entsprechenden Komponenten- und Werkzeugdokumenten ergeben, die mit der genehmigten Kundenspezifikation in Einklang gebracht werden.
Beginnen Sie mit der genauen Terminalteilnummer. Bestimmen Sie dann die Drahtkonstruktion, die Leitergröße und die angegebene Werkzeuganordnung.
Notieren Sie Dokumentnummern und Revisionen, nicht nur die Connector-Marke. Unterschiedliche Kontakte innerhalb einer Steckerfamilie können unterschiedliche Verarbeitungsdetails erfordern.
Ein veröffentlichtes Beispiel zeigt, warum dies wichtig ist. Molex Werkzeugspezifikation 2133092400 Adressen benannte Terminals und zwei angegebene Drahtstile.
Es unterscheidet Leiterabmessungen, Referenzisolationsabmessungen und Werkzeugprofile. Seine Werte gehören zu dieser dokumentierten Kombination, nicht jeder Crimp.
Kopieren Sie keinen Beispielwert in eine Zeichnung für ein anderes Terminal. Bitten Sie den verantwortlichen Ingenieur, fehlende oder widersprüchliche Anforderungen zu lösen.
Wenn Ihr Zeichnungs- und Lieferantendokument nicht übereinstimmt, lösen Sie diesen Konflikt vor der Produktion. Ein Kaufschein sollte nicht stillschweigend die technische Genehmigung außer Kraft setzen.
Unterscheiden Sie auch eine erforderliche Grenze von einer Referenzdimension. Die Behandlung von beiden als identische Akzeptanzregeln kann zu unnötigen Ablehnungen oder falschen Genehmigungen führen.
Halten Sie die daraus resultierende Anforderung für die Produktion und die eingehende Inspektion zugänglich. Beide Parteien sollten das gleiche Merkmal mit der gleichen Überarbeitung bewerten.
Wie definieren Sie den Ort der Crimp-Höhemessung?
Die Messflächen und die Längsposition sind unter Verwendung der entsprechenden Endzeichnung oder Anwendungsspezifikation festzulegen.
für seine CP1.5-Terminals, Molex-Anwendungsspezifikation AS-64323-001 eine Blatt-Punkt-Meßanordnung,
Sein Verfahren ordnet die Messung weg vom Glockenmaul und unterscheidet die beabsichtigte radiale Oberfläche von Extrusionspunkten.
Verwenden Sie dieses Dokument nur für seinen anwendbaren Anwendungsbereich. Ihr ausgewähltes Terminal benötigt möglicherweise eine andere Zeichnung, Position oder Inspektionsanordnung.
Zeigen Sie in Ihrer Inspektionsanweisung an, wo der Bediener das Instrument platziert. Ein geschriebener Dimensionsname allein kann Raum für Meinungsverschiedenheiten lassen.
Definieren Sie die Probenausrichtung und alle unzugänglichen Merkmale. Wenn der Crimp danach in ein Gehäuse eintritt, verschwindet die Planungsmessung vor dem Zugriff.
Ein Foto kann helfen, den Ort zu identifizieren, aber es kann keine dimensionale Definition ersetzen. Fügen Sie die steuernde Zeichnungsreferenz daneben hinzu.
Wenn zwei Inspektoren unterschiedliche Ergebnisse erhalten, vergleichen Sie zuerst ihre Kontaktstandorte. Sie können verschiedene Merkmale messen, obwohl sie identische Instrumente verwenden.
Vermeiden Sie das Hinzufügen einer nicht spezifizierten Messung an der bequemsten Stelle. Convenience stellt keine Äquivalenz mit dem erforderlichen Merkmal her.
Was muss Ihre Messmethode angeben?
Ihre Methode sollte das Instrument, die Kontaktgeometrie, die Probenpositionierung und den Nachweis, dass die Messung der Toleranz entspricht, identifizieren.
Die Instrumentendisplay-Auflösung ist nur eine Überlegung. Sie müssen auch darauf vertrauen, dass die Kontaktflächen die beabsichtigten Terminalfunktionen erreichen.
Beschreibung der Geräteidentifizierung und des Kalibrierstatus in der Inspektionsanweisung. Befolgen Sie die Anleitung des Geräteherstellers für Betrieb und Pflege.
Bitten Sie die Inspektoren vor der Genehmigung des Verfahrens, die Messungen an den identifizierten Proben zu wiederholen. Vergleichen Sie die Ergebnisse zwischen den Betreibern mit dem gleichen schriftlichen Verfahren.
Dieser praktische Vergleich kann Positionierungsmehrdeutigkeiten aufdecken. Es ist kein Ersatz für eine formale Messsystemstudie, wenn Ihr Programm eine erfordert.
Stimmen Sie zu, wie Sie mit Ergebnissen in der Nähe eines Limits umgehen. Verwenden Sie die Entscheidungsregel des Kunden und die geltenden Messanforderungen, anstatt opportunistisch zu runden.
Halten Sie die tatsächlichen Messwerte in der vereinbarten Genauigkeit. Die Aufzeichnung von nur "OK" verbirgt Variationen und erschwert spätere Untersuchungen.
Wird ein optisches Verfahren oder ein Schnittverfahren vorgeschlagen, so ist die Äquivalenz zu überprüfen, bevor sie ersetzt wird. Unterschiedliche Vorbereitungs- und Kontaktmethoden können unterschiedliche Fragen beantworten.
Gehen Sie nicht davon aus, dass eine allgemeine dimensionale Maschine jede Crimp-Höhe-Anforderung beweist. Passen Sie die Methode an das angegebene Merkmal und den Akzeptanznachweis an.
| Angaben zur Methode | Was Ihre Anweisung identifizieren sollte | Warum es wichtig ist |
|---|---|---|
| Kennzahl | Leiterhöhe und Steuerzeichnung | Trennt es von der Isolationsunterstützung |
| Position | Spezifizierte Lage und Ausrichtung der Probe | Verhindert den Vergleich verschiedener Oberflächen |
| Ausrüstung | Instrumentenidentität und geeignete Kontaktgeometrie | Verbindet Messwerte mit der Methode |
| Aufzeichnung | Einheiten, Präzision, Grenzwerte und Stichprobenidentität | macht die Ergebnisse überprüfbar |
| Beschluss | Anwendbare Annahme- und Eskalationsregeln | Kontrollen an der Grenze oder widersprüchliche Ergebnisse |
Wie sollten Sie ein neues Crimping-Setup genehmigen?
Genehmigen Sie ein Setup, indem Sie repräsentative Proben, dokumentierte Einstellungen und erforderliche Inspektionsergebnisse verknüpfen, bevor Sie den Produktionslauf freigeben.
Die folgende Sequenz ist ein Planungsrahmen, kein Ersatz für Ausrüstungsanweisungen. Ihr genehmigter Kontrollplan bestimmt den tatsächlichen Ablauf.
Bestätige die Inputs
Anpassen der Terminalidentifikation und Drahtspezifikation an die freigegebene Stückliste. Fügen Sie relevante Draht- und Terminallot-Referenzen in den Einrichtungsprotokoll ein.
Bestätigen Sie, dass das ausgewählte Werkzeug für die Kombination zugelassen ist. Schließen Sie die Kompatibilität nicht allein durch das Steckergehäuse oder die Leiterlehre ab.
Überprüfen Sie die Bandvorbereitung, bevor Sie das gebildete Fass beurteilen. Ein scheinbares dimensionales Problem kann ein Vorbereitungsproblem begleiten, das ebenfalls einer Korrektur bedarf.
Identifizierte Setup-Proben untersuchen
Sammeln Sie die Probenmenge, die nach Ihren Anweisungen erforderlich ist. Identifizieren Sie jede Probe, so dass ihre dimensionalen und komplementären Ergebnisse miteinander verbunden bleiben.
Notieren Sie einzelne Messungen und nicht nur ihren Durchschnitt. Ein akzeptabler Durchschnitt kann ein inakzeptables individuelles Ergebnis verbergen.
Füllen Sie die angegebenen Sichtprüfungen aus, bevor Sie die Einrichtung annehmen. Überprüfen Sie alle erforderlichen destruktiven Beweise mit separat identifizierten Proben.
Autorisieren Sie die Production Baseline
Notieren Sie die genehmigte Setup-Identität, Dokumentrevisionen und Freigabeentscheidung. Definieren Sie, welche nachfolgenden Änderungen eine weitere Genehmigung erfordern.
Behandeln Sie eine zurückbehaltene Probe nicht als einzige Spezifikation. Samples unterstützen die Kommunikation, während kontrollierte Dokumente die Akzeptanzanforderung definieren.
Wenn sich Prototyp- und Produktionswerkzeuge unterscheiden, überprüfen Sie den Übergang explizit. Eine Prototypenzulassung qualifiziert nicht automatisch eine andere Fertigungsroute.
Wie oft sollten Sie die Crimp-Höhe während der Produktion überprüfen?
Legen Sie die Inspektionshäufigkeit durch den genehmigten Kontrollplan fest, wobei Produktrisiken, Prozessverhalten und Änderungen während des Laufs berücksichtigt werden.
Es gibt kein universelles Intervall, das für jedes Kabelzeug geeignet ist. Eine feste Nummer, die aus einem anderen Programm kopiert wurde, kann Ihre relevanten Risiken vermissen.
Definieren Sie Kontrollen beim Start und in den erforderlichen Produktionsintervallen. Identifizieren Sie auch Ereignisse, die eine zusätzliche Überprüfung auslösen.
mögliche Überprüfungsereignisse umfassen Wartung der Werkzeuge, Materialänderungen, eine Maschinenunterbrechung oder eine ungeklärte Messverschiebung. Wählen Sie Trigger für Ihren eigentlichen Prozess.
Geben Sie an, wer die Produktion nach einer fehlgeschlagenen Überprüfung wieder aufnehmen kann. Der Betreiber und der Qualitätsüberprüfer sollten die gleichen Freigabebedingungen verstehen.
Bewahren Sie die Musterreihenfolge und Zeitstempel auf, wo sie die Rückverfolgbarkeit unterstützen. Eine chronologische Aufzeichnung hilft Ihnen zu lokalisieren, wenn eine Prozessänderung aufgetreten ist.
Wenn Sie mehrere Werkzeugkavitäten oder unabhängige Stationen inspizieren, halten Sie deren Identitäten getrennt. Die Kombination von unterschiedlichen Ergebnissen kann die Quelle der Variation verschleiern.
Für den Lieferantenvergleich fragen Sie, ob die angegebene Inspektion Setup-Proben oder laufende Kontrollen umfasst. Diese Bereiche erfordern unterschiedliche Arbeit und Dokumentation.
Verwenden Sie Prozessdaten, um den Plan im Laufe der Zeit zu überprüfen. Ändern Sie die Inspektionshäufigkeit durch Genehmigung, anstatt die Kontrollen nach mehreren guten Chargen leise zu reduzieren.
Was sollten Sie tun, wenn Ergebnisse Drift oder nicht zustimmen?
Untersuchen Sie die Messung und den Prozess gemeinsam, während Sie das möglicherweise betroffene Produkt im Rahmen des genehmigten Nichtkonformitätsverfahrens kontrollieren.
TM42-Handbuch von Molex identifiziert Materialveränderungen, Werkzeugzustand und Messfehler als mögliche Ursachen für Höhenschwankungen.
Seine Fehlerbehebungsführung unterstützt die Überprüfung mehr als die Anpassungseinstellung. Gehen Sie nicht davon aus, dass jedes unerwartete Lesen bedeutet, dass die Presse eine Anpassung benötigt.
Zuerst bewahren Sie die Probenidentifizierung und die ursprünglichen Ergebnisse auf. Wiederholtes Messen nicht identifizierter Ersatzproben kann die benötigten Beweise löschen.
Prüfen Sie den Instrumentenzustand und die Probenposition gegen die Anweisung. Bestätigen Sie die Einheiten und das korrekte Limit, bevor Sie die Messwerte vergleichen.
Dann überprüfen Sie die letzten Änderungen in Draht, Terminal Lot, Werkzeug oder Einrichtung. Zeichnen Sie Ergebnisse auf, ohne eine Ursache zu erklären, bevor Beweise sie unterstützen.
Definieren Sie das betroffene Produktionsfenster unter Verwendung der verfügbaren Rückverfolgbarkeit. Wenn die Grenze unsicher ist, eskalieren Sie sie, anstatt einen präzisen Cutoff zu erfinden.
Verwenden Sie keinen Durchschnitt weg eine fehlgeschlagene Stichprobe oder wiederholt anpassen, bis eine Lesung vergeht. Beide Praktiken können das ursprüngliche Problem verbergen.
Nach Abhilfemaßnahmen sind die vereinbarten Überprüfungen der Wiedergenehmigung abzuschließen. Halten Sie die Disposition von verdächtigem Material getrennt von der Genehmigung zur Wiederaufnahme der Produktion.
Wenn Kunden- und Lieferantenmessungen nicht übereinstimmen, tauschen Sie zuerst die schriftlichen Methoden aus. Eine gemeinsame Überprüfung der identifizierten Proben kann die Differenz beheben.
Wenn die Meinungsverschiedenheit ungelöst bleibt, vereinbaren Sie eine unabhängige Bewertungsroute. Wechseln Sie die Methoden nicht nur, weil eine andere Methode ein bevorzugtes Ergebnis liefert.
Wie unterscheiden sich Höhenkontrollen von Querschnitts- und Pull-Tests?
Höhe, Querschnitt und Pull-Tests untersuchen unterschiedliche Beweise, daher sollte Ihr Inspektionsplan ihre separaten Zwecke definieren.
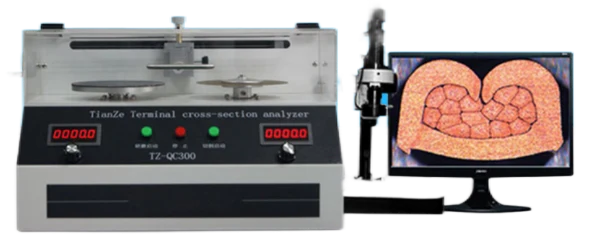
Eine dimensionale Höhenmessung adressiert die angegebene äußere Eigenschaft. Ein präparierter Querschnitt macht die innere Geometrie in der gewählten Schnittebene frei.
Für die Schnittanalyse sind die Probe und der Vorbereitungsort zu bestimmen. Der Bericht sollte zeigen, welche Akzeptanzmerkmale mit welchem Dokument bewertet wurden.
Verwenden Sie kein vergrößertes Bild ohne Maßstab oder Musterreferenz als vollständigen Akzeptanznachweis. Bestätigen Sie die Berichtspflichten im Voraus.
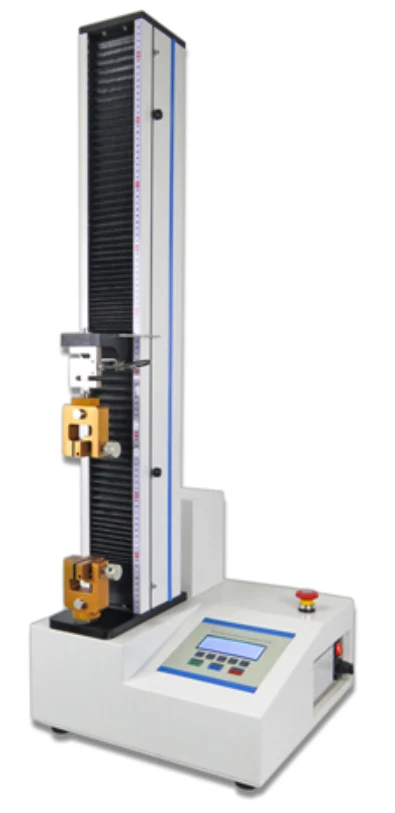
Ein Zugversuch bewertet die mechanische Befestigung nach dem angegebenen Prüfverfahren. Es ersetzt nicht die Messung einer erforderlichen Höhencharakteristik.
Housing Retention ist eine weitere Schnittstelle ganz. Unsere Crimpzugkraft und terminaler Retentionsvergleich Erklärt diese Unterscheidung.
In ähnlicher Weise stellt die Kontinuität nicht fest, dass ein Leitercrimp alle Geometrieanforderungen erfüllt. Halten Sie jede Annahmeentscheidung mit den relevanten Beweisen in Verbindung.
Wenn eine destruktive Probenahme erforderlich ist, sind die zusätzlichen Anschlüsse und der Draht zu berücksichtigen. Identifizieren Sie die Testproben getrennt von den für den Versand bestimmten Baugruppen.
Kann die automatische Überwachung die manuelle Crimp-Höhe-Inspektion ersetzen?
Automatische Überwachung kann Prozessnachweise hinzufügen, aber ihre Rolle muss der validierten Fähigkeit des Systems und Ihrem genehmigten Kontrollplan entsprechen.
CQM Pro Dokumentation von TE die Höhenanalyse von anderen Methoden unterscheidet, einschließlich der Peak-Force- und Kurvenanalyse.
Diese Unterscheidung ist wichtig, wenn Sie einen Lieferantenanspruch überprüfen. "Crimp Monitoring" sagt Ihnen nicht, welche Eigenschaft das installierte System auswertet.
Fragen Sie, was gemessen wird, was abgeleitet wird und wie das Programm eingerichtet wurde. Fragen Sie auch, wie abgelehnte Teile enthalten sind.
Bestätigen Sie die Überwachungskonfiguration für Ihre genaue Produktionsroute. Eine auf einer Maschine verfügbare Fähigkeit gilt möglicherweise nicht für eine andere Station.
Überprüfen Sie, wie das System Änderungen erkennt und wie seine Baseline genehmigt wird. Halten Sie die Überwachungseinstellungen unter den gleichen relevanten Änderungskontrollen.
Wenn eine manuelle Überprüfung weiterhin erforderlich ist, behalten Sie sie auf. Entfernen oder Ersetzen einer Prüfung nur durch den vereinbarten Engineering- und Qualitätsgenehmigungsprozess.
Dies ist eine Checkliste zur Lieferantenbewertung, keine Behauptung, dass XSD das genannte TE-System betreibt. Fordern Sie eine projektspezifische Bestätigung des verfügbaren Monitorings an.
Was sollte ein Supplier Crimp Height Report enthalten?
Ein nützlicher Bericht verbindet jeden Messwert mit seinem Beispiel, seiner Spezifikation, seiner Methode und seinem Produktionskontext.
Fordern Sie Aufzeichnungen an, die ein anderer Gutachter verstehen kann, ohne den ursprünglichen Inspektor zu interviewen. Verwenden Sie konsistente Feldnamen für Erstartikel- und Produktionsberichte.
Identifizieren Sie die Nummer des Hosenträgerteils und die Zeichnungsrevision. Geben Sie die Bezugsnummer des Terminals, die Drahtspezifikation und das einschlägige Inspektionsdokument an.
Geben Sie die Geräteidentität, das Inspektionsdatum und den zuständigen Inspektor an. Erforderlichenfalls sind Kalibrierreferenzen und Informationen über die Genehmigung des Messsystems beizufügen.
Einheiten und Limits neben den Ergebnissen anzeigen. Vermeiden Sie das Mischen von Zoll und Millimetern in einer unbeschrifteten Tabellenkalkulationsspalte.
Bewahren Sie die einzelnen Messwerte und die Sequenz der Proben auf. Werden zusammenfassende Statistiken angefordert, sind diese neben den zugrunde liegenden Daten anzugeben.
Aufzeichnen von Abweichungen und ihrer genehmigten Disposition. Ein Bericht sollte aus einem bedingten Zugeständnis keinen bedingungslosen Pass machen.
Bei Schnittbildern oder Pull-Ergebnissen sollten übereinstimmende Probenreferenzen beibehalten werden. Der Leser sollte wissen, ob die Ergebnisse eine Probe oder verschiedene Proben betreffen.
Vereinbaren Sie Aufbewahrungs- und Lieferanforderungen vor der Bestellung. Routineaufzeichnungen und ein kundenspezifisches Erstartikelpaket können unterschiedliche Vorbereitungsarbeiten beinhalten.
| Berichtsfeld | Kaufüberprüfungsfrage |
|---|---|
| Produkt und Revision | Stimmt dieser Rekord mit dem bestellten Gurtzeug überein? |
| Terminal und Draht | Stimmt die genehmigte Kombination mit der Produktion überein? |
| Dokument und Grenzen | Können Sie die Controlling-Akzeptanzanforderung identifizieren? |
| Methode und Ausrüstung | Kann ein anderer Inspektor die beabsichtigte Überprüfung reproduzieren? |
| Muster und Werte | Sind einzelne Ergebnisse rückverfolgbar? |
| Disposition | Wurden Abweichungen durch eine autorisierte Genehmigung behoben? |
Wie vergleichen Sie RFQs ohne überspezifizierende Inspektion?
Vergleichen Sie Zitate mit einem definierten Inspektionsumfang und wählen Sie Beweise aus, die Ihre tatsächlichen Produktanforderungen erfüllen.
Erforderliche Höheninspektionen, ergänzende Tests und Berichtsergebnisse in das RFQ aufnehmen. Bitten Sie die Lieferanten, Ausschlüsse klar zu identifizieren.
Separate Ersteinstellungsgenehmigung von wiederkehrender Produktionsinspektion. Unterscheiden Sie auch gespeicherte Werksaufzeichnungen von Berichten, die mit jeder Sendung geliefert werden.
Mehr Inspektion kann den Aufwand für Probenahme, Vorbereitung und Berichterstattung erhöhen. Fordern Sie es an, wo es gerechtfertigt ist, anstatt jeden verfügbaren Test automatisch anzufordern.
Zum Beispiel erfordert destruktives Schneiden Probenvorbereitung und -auswertung. Entscheiden Sie, wann dieser Nachweis notwendig ist und welches Annahmedokument ihn regelt.
Fragen Sie, wie gemischte Terminaltypen die Einrichtung und Inspektion beeinflussen. Ein Kabelbaum mit mehreren Terminierungskombinationen benötigt möglicherweise separate Datensätze für jeden.
Überprüfen Sie Prototypenmengen, Chargengrößen und jährlichen Bedarf zusammen. Die Inspektionsplanung für einen kurzen Versuch unterscheidet sich von der Planung wiederholter Produktionsfreigaben.
Fordern Sie keine engere Toleranz, nur um anspruchsvoll zu klingen. Bestätigen Sie zunächst die funktionale Anforderung und ein geeignetes, vereinbartes Messverfahren.
Wenn eine Spezifikation unvollständig ist, fordern Sie vor dem Preisvergleich eine technische Klarstellung an. Andernfalls können verschiedene Anbieter unterschiedliche Annahmeannahmen preisgeben.
Genehmigen Sie Substitutionen durch Änderungskontrolle. Ein Ersatzdraht mit demselben Lichtraumprofil muss möglicherweise noch überprüft werden, ob er mit dem Anschluss kompatibel ist.
Was kann XSD für Ihre Crimp-Höheanforderungen überprüfen?
XSD kann den Terminalprozess und den Inspektionsumfang anhand Ihrer genehmigten Kabelbaumzeichnung und Komponentenanforderungen überprüfen.
Unsere veröffentlichten Fertigungskapazität Dazu gehören Endverpressung, Maßprüfmittel, Querschnittsanalyse und Zugprüfung.
Diese Ressourcen schaffen keine einzige universelle Toleranz oder Inspektionshäufigkeit. Die vereinbarte Produktspezifikation legt fest, welche Kontrollen gelten.
Senden Sie das Terminal und die Drahtreferenzen mit den erforderlichen Dokumenten. Beizufügen sind die Probenmengen, der erwartete Produktionsbedarf und die verlangten Inspektionsaufzeichnungen.
Identifizieren Sie alle kundenspezifischen Qualifikations-, Überwachungs- oder Berichtsanforderungen vor der Preisnotierung. Bitten Sie uns, den anwendbaren Herstellungs- und Inspektionsweg zu bestätigen.
Firmenzertifikate über die Qualitätssicherungsseite Unterstützung der Überprüfung des Qualitätssystems. Sie ersetzen keine Beweise für Ihre gewählte Kündigung.
Häufig gestellte Fragen
Verwenden Sie die genaue Terminalspezifikation und die vereinbarte Inspektionsmethode, um Crimp-Höhe-Akzeptanzfragen zu lösen.
Gibt es eine Crimp-Höhe für jede AWG-Größe?
Nein. Identifizieren Sie vor der Auswahl der Anforderung die Klemme, die Drahtkonstruktion und die anwendbaren Werkzeugspezifikationen.
Ist eine niedrigere Crimphöhe immer besser?
Nein. Ziel ist der genehmigte Bereich, nicht der kleinste Messwert. Untersuchen Sie Out-of-Range-Ergebnisse mit dem angegebenen Akzeptanzprozess.
Können Sie stattdessen die Isolationskrämpfe messen?
Nicht als Ersatz für die Leitercrimphöhe. Beschriften Sie beide Merkmale separat, wenn beide eine Inspektion erfordern.
Beweist ein Passing Pull Test die Einhaltung der Höhe?
Nein. Ein Pull-Ergebnis und eine dimensionale Lesung bewerten unterschiedliche Anforderungen. Wenden Sie beide an, wenn Ihr Kontrollplan sie erfordert.
Kann ein Foto den Höhenrekord ersetzen?
Ein Foto kann Aussehen oder Ort dokumentieren. Es wird kein Messmaß ohne ein zugelassenes Messverfahren ermittelt.
Sollten Sie verlangen, dass jeder Crimp gemessen wird?
Definieren Sie die Abdeckung entsprechend dem Produktrisiko und dem genehmigten Prozess. Bestätigen Sie, was die vorgeschlagene Überwachung oder Inspektion tatsächlich misst.
Was ist, wenn der Lieferant kein anwendbares Limit hat?
Beheben Sie die Anforderung vor der Freigabe. Verwenden Sie nicht den Wert eines anderen Terminals oder eine undokumentierte Werkseinstellung.
Sollte ein Wire Substitution Trigger Review?
Ja. Bewerten Sie die Kompatibilität mit der genehmigten Kündigung und bestimmen Sie die erforderliche erneute Genehmigung vor der Produktion.
Definieren der Messung, bevor Sie bestellen
Senden Sie Ihre Zeichnung, Terminal- und Drahtspezifikationen, Inspektionsanforderungen und erwartete Mengen. Fügen Sie die für die Genehmigung erforderlichen Aufzeichnungen bei. Kontaktieren Sie uns, um Ihre Anforderungen für die Beendigung Ihres Geschirrs zu überprüfen.